Abkanten und Biegen
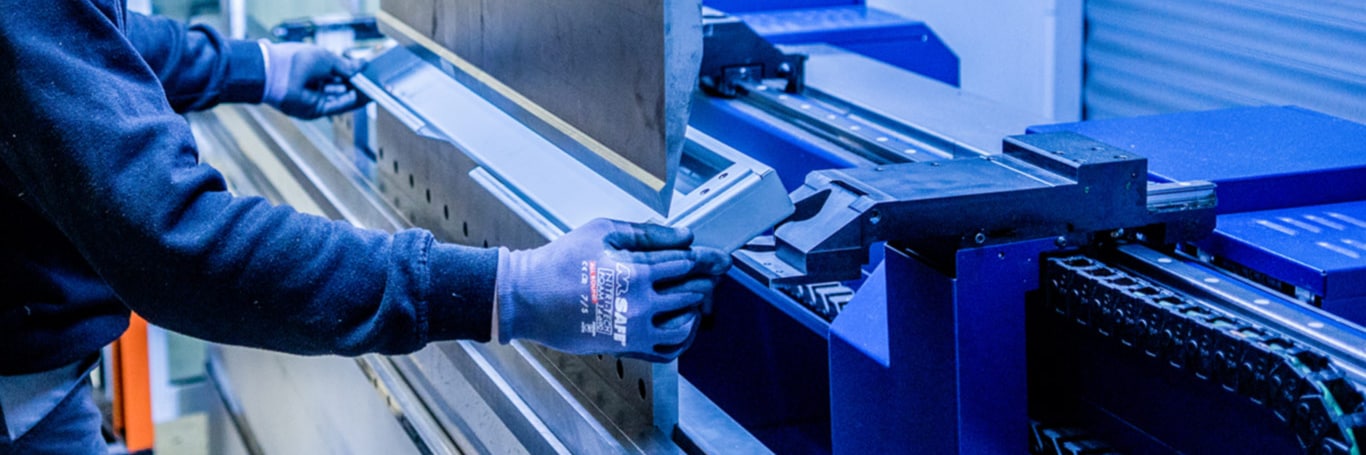
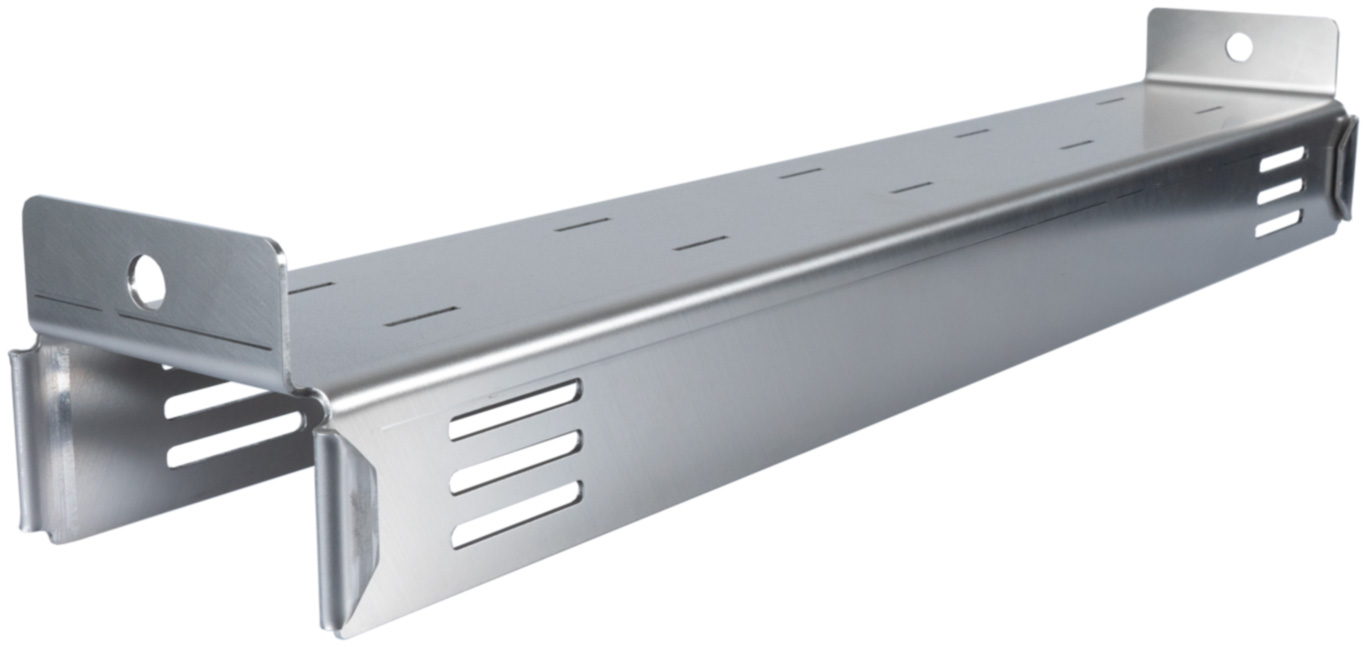
Das Abkanten von Blech, auch Kanten oder Falzen genannt, ist eine industrielle Blechbearbeitung, bei der flache Blechteile mit einer CNC-Abkantpresse präzise gebogen werden.
Typischerweise erfolgt das Abkanten als zweiter Bearbeitungsschritt. Nach dem Stanzen oder Laserschneiden und vor den Schlosserarbeiten, dem (Punkt-)Schweißen oder Pulverbeschichten.
Sie suchen einen zuverlässigen Lieferanten für Ihre abgekanteten Blechteile? Nehmen Sie dann direkt Kontakt mit uns auf!
+31 (0)543 54 67 89 Angebot anfordern
Video zum Abkanten
Die Abkantpresse
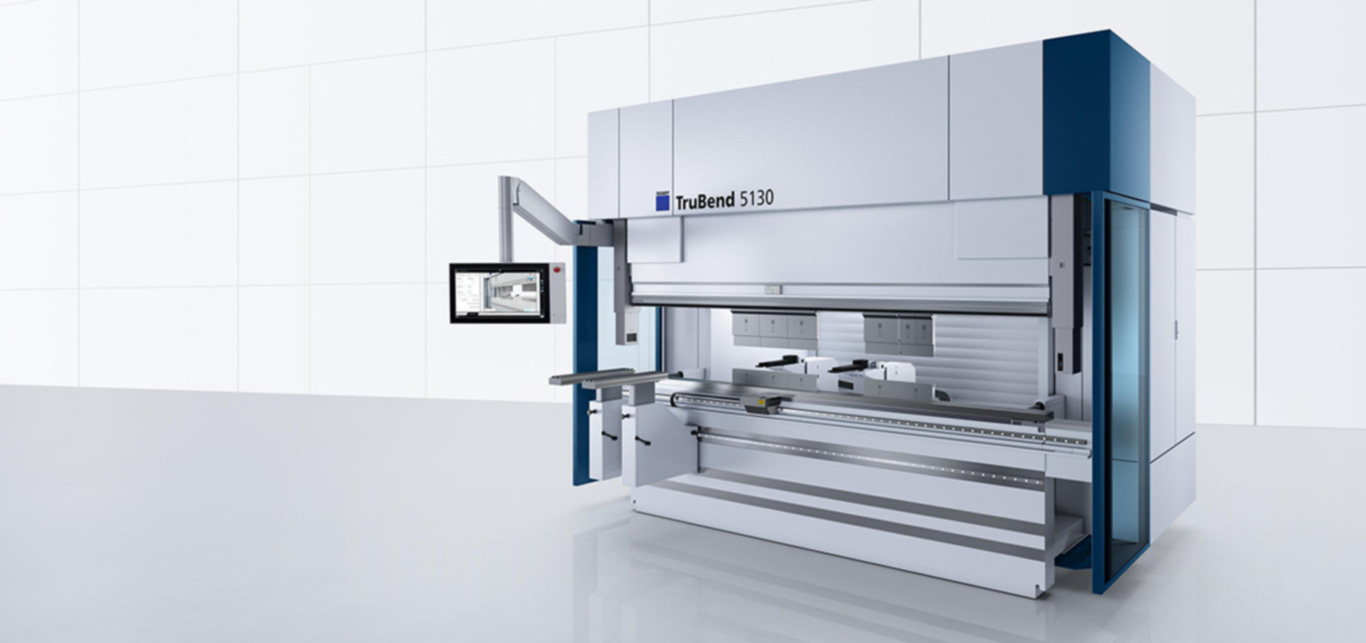
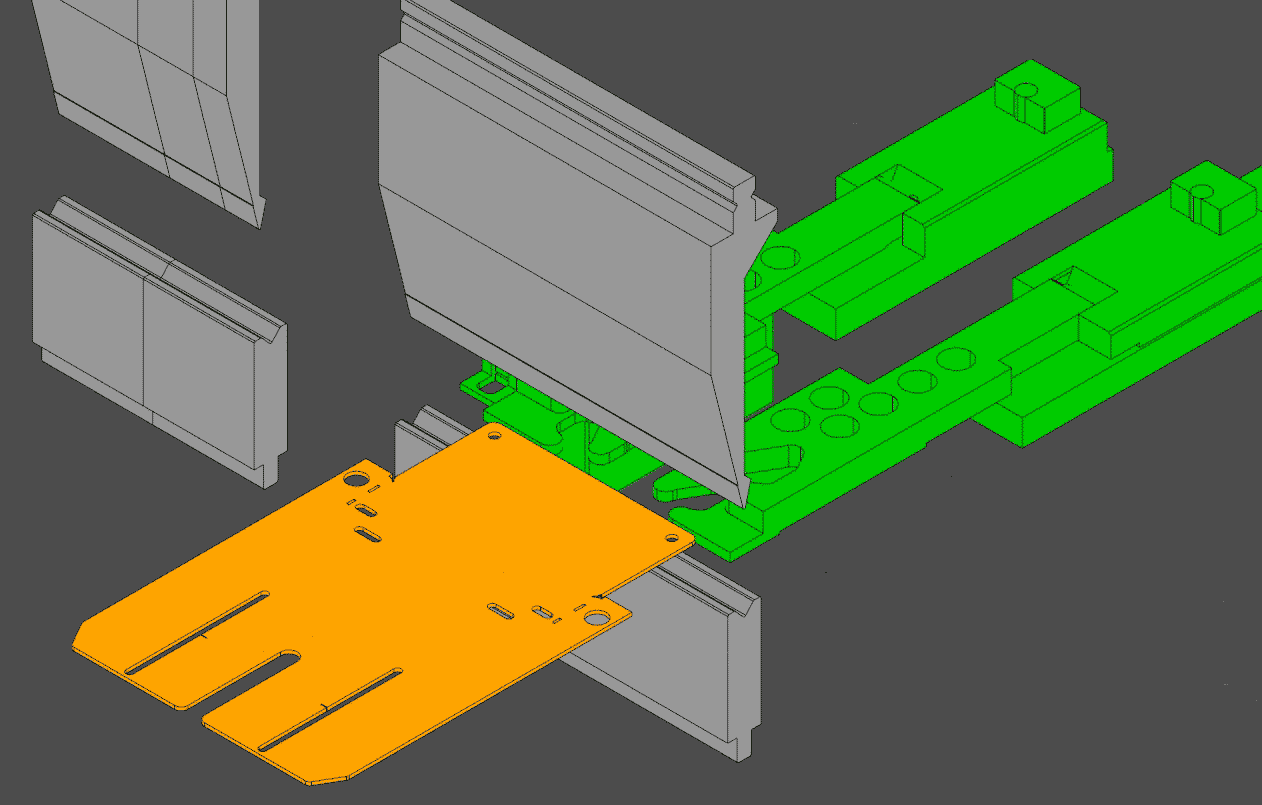
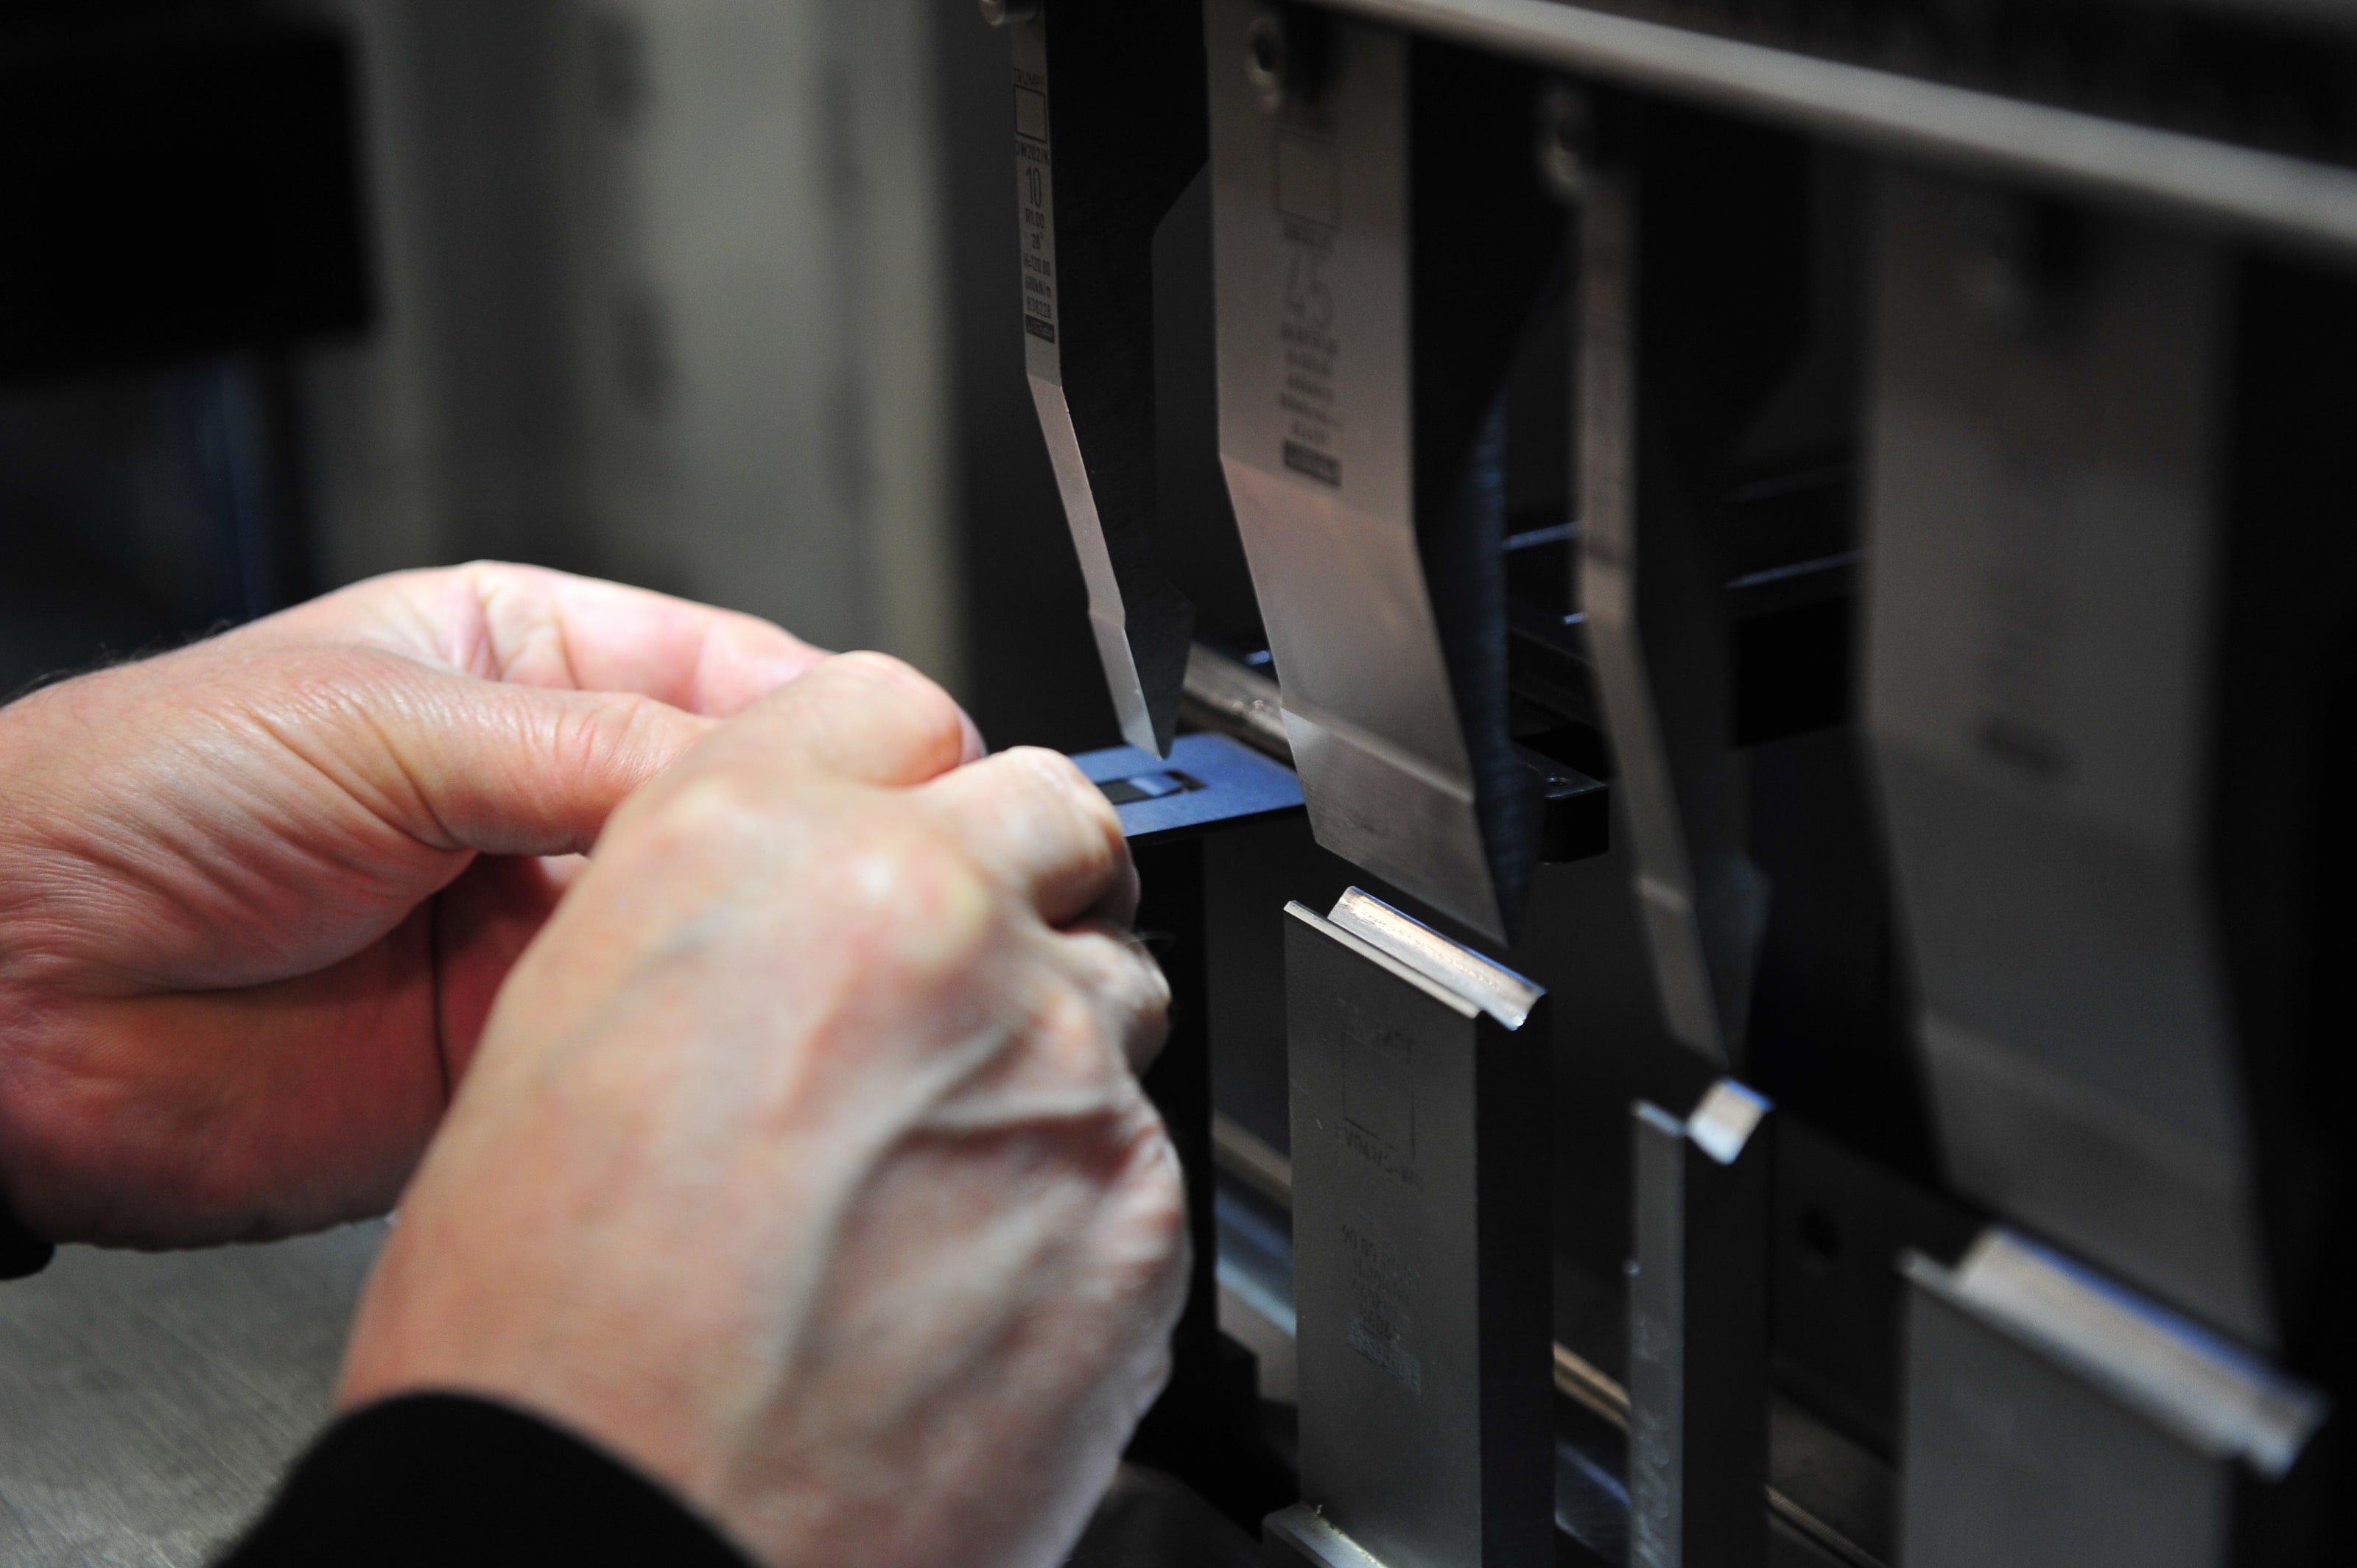
Eine Abkantpresse ist eine Maschine, mit der man Blech abkanten kann. Eine Abkantpresse ist eine präzise hydraulische oder servoelektrische Presse. In dieser Presse sind zwei austauschbare Werkzeuge montiert, zwischen denen die Blechteile beim Schließen der Presse abgekantet werden. Das Oberwerkzeug nennen wir Abkantmesser, es ist keilförmig. Das Unterwerkzeug nennen wir Matrize. Die Matrize hat an der Oberseite des Werkzeugs eine V- oder U-förmige Aussparung.
Der Abkantprozess
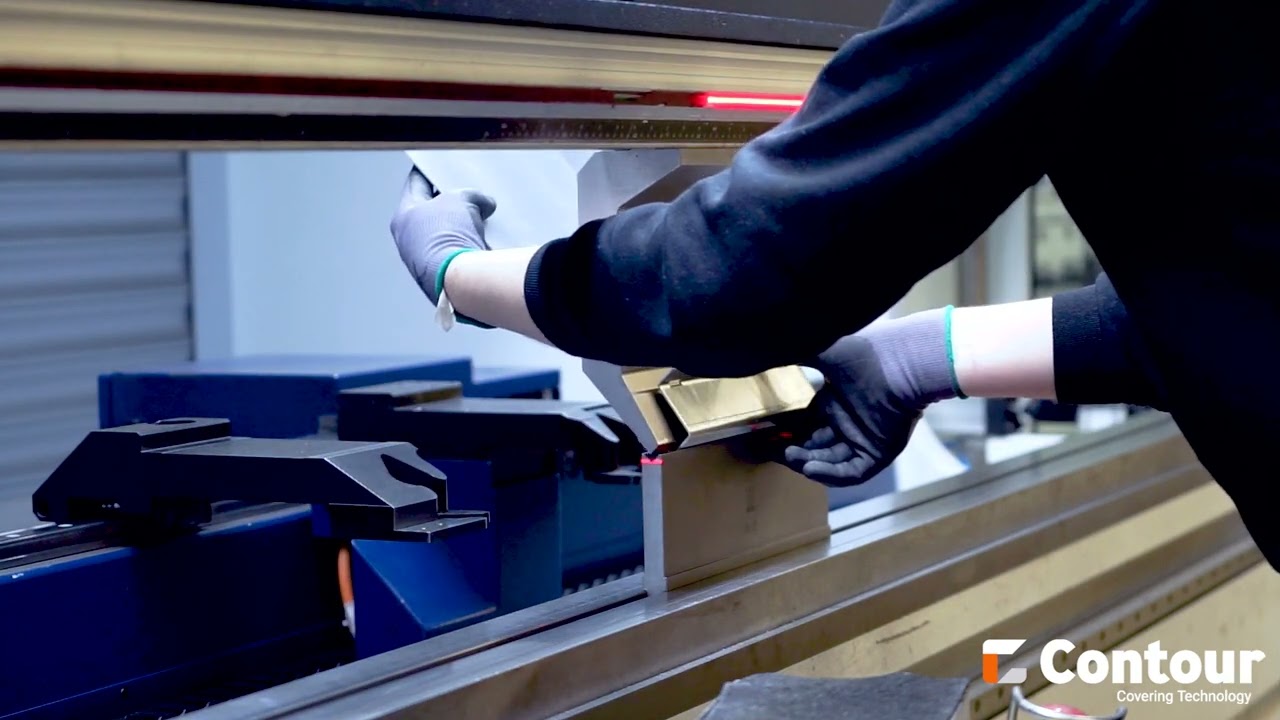
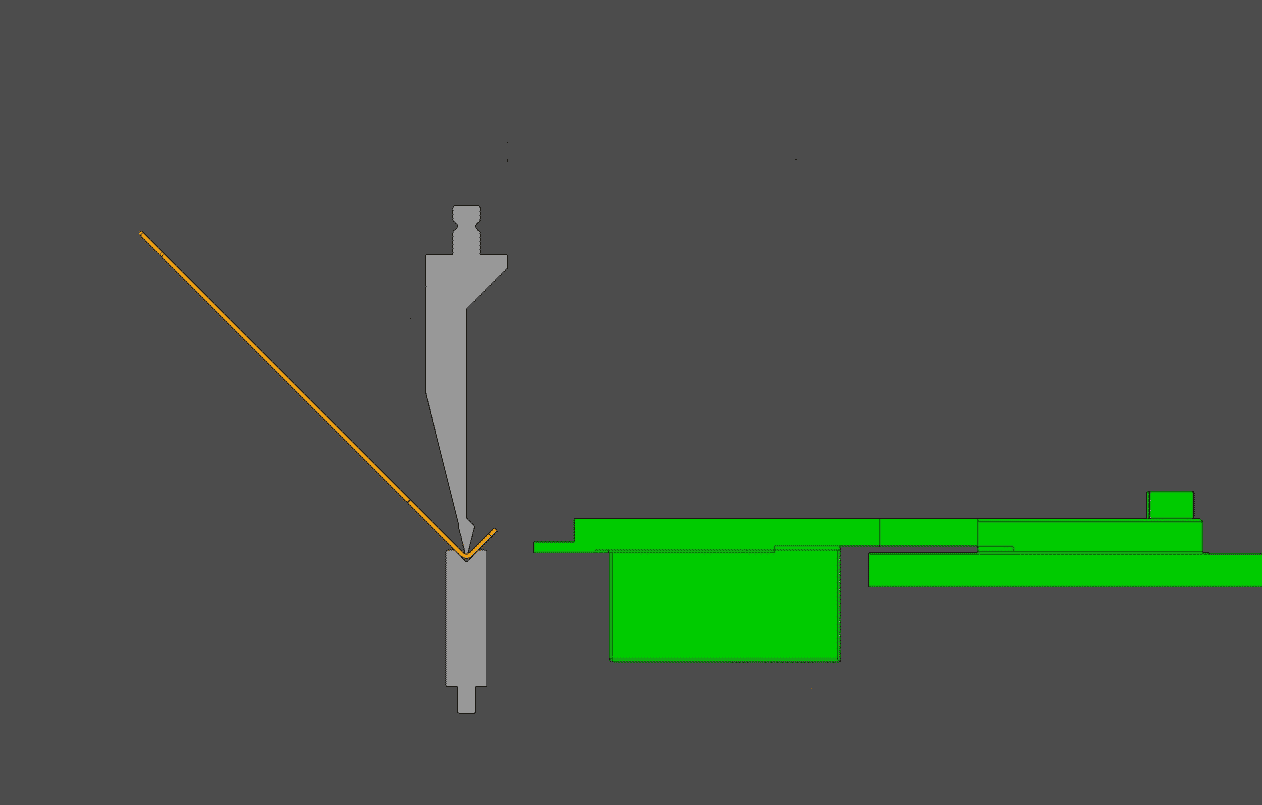
Beim Abkanten wird das flache Blechteil oben auf die Matrize gelegt, während der Bediener es gegen CNC-positionierte Hinteranschläge drückt. So wird das abzukantende Teil beim Biegen präzise positioniert. Die Presse bewegt das Abkantmesser anschließend entlang einer vertikalen Achse nach unten, sodass das Abkantmesser in die Aussparung der Matrize gedrückt wird.
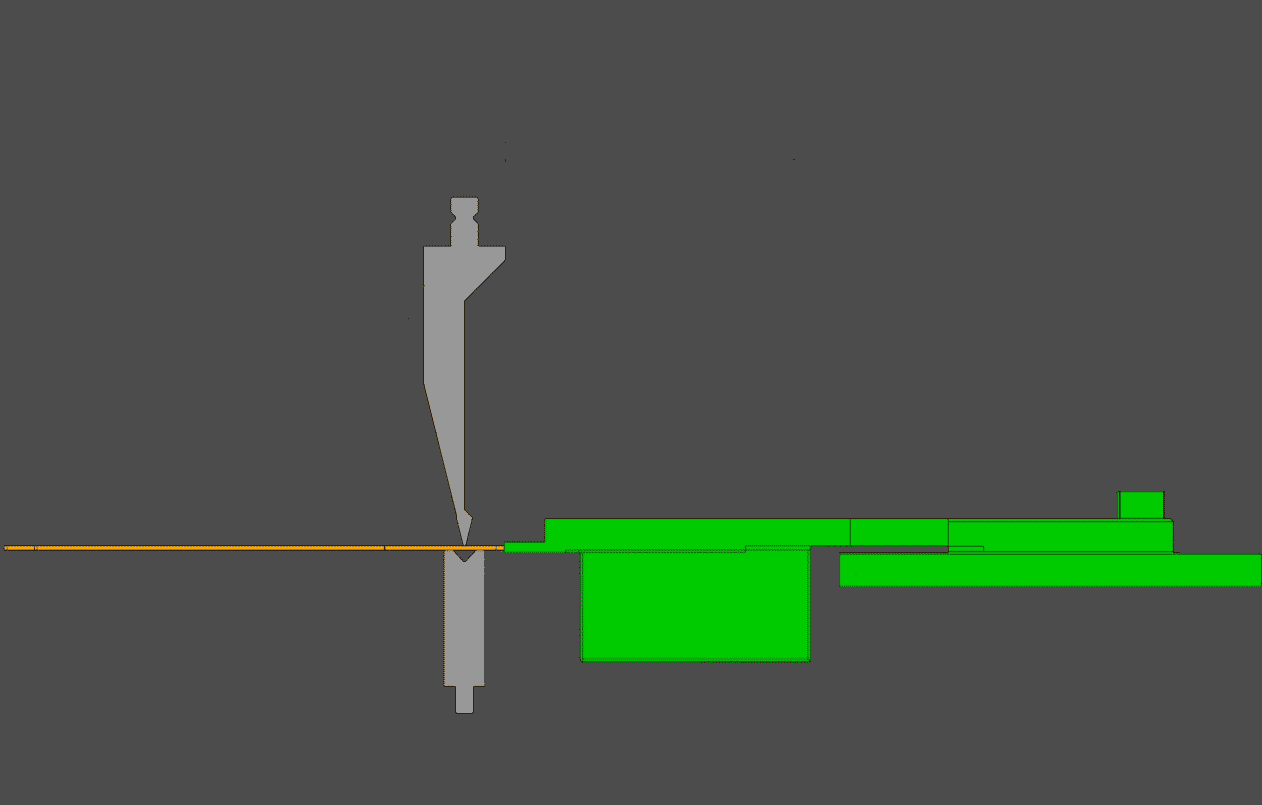
Das Abkantmesser übt eine Punktlast auf das Blechteil aus, das auf der V-Aussparung liegt. Dadurch entsteht ein Biegemoment auf das Blech. In der Biegezone wird das Material über die Streckgrenze hinaus verformt.
Luftbiegen
Beim Luftbiegen bewegt sich das Abkantmesser während des Pressenhubs bis zu einer CNC-gesteuerten Y-Koordinate (Tiefe). Wenn sich das Abkantmesser nach dem Abkanten wieder nach oben bewegt, ist das Blech nach geringer Rückfederung dauerhaft verformt. Das Abkantmesser bewegt sich genau so weit nach unten, bis nach dem Zurückfedern der gewünschte Winkel erreicht ist. Beim Luftbiegen drückt die Abkantpresse das Material also nicht vollständig unten in die Matrize. Luftbiegen hat den Vorteil, dass mit einer einzigen Untermatrize verschiedene Winkel abgekantet werden können. Außerdem ist die benötigte Presskraft der Abkantpresse geringer als beim Gesenkbiegen, weshalb sich das Abkantwerkzeug weniger auf der Blechoberfläche abzeichnet.
Gesenkbiegen
Beim Gesenkbiegen wird das Blech beim Abkanten dagegen mit Kraft unten in die Matrize gepresst. Im Fachjargon nennen wir diese Technik auch „Prägen“. Der resultierende Winkel entspricht dann exakt dem Winkel der V-Aussparung der Matrize. Das Blech wird so lange mit Kraft in die Matrize gedrückt, bis alle inneren Spannungen im Material neutralisiert sind. Das Material federt dann nicht mehr zurück und hat die Form der Matrize angenommen.
Biegeverlust
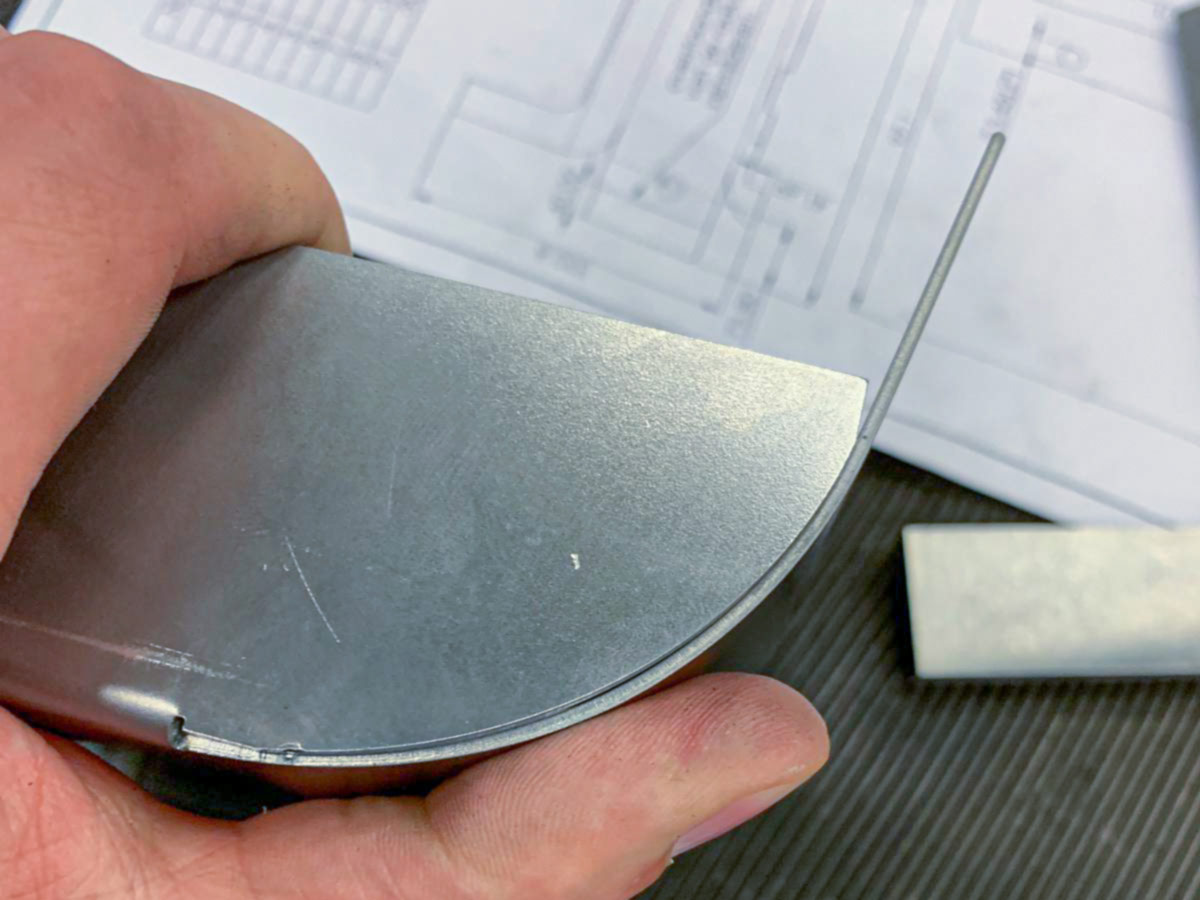
Es ist wichtig zu wissen, dass die Krümmung eines Blechs nach dem Abkanten keinen Bogen mit perfekt konstantem Radius beschreibt. Auch ist die Krümmung des Blechs an der Außenseite der Biegung nicht perfekt konzentrisch zur Krümmung an der Innenseite der Biegung. Das heißt, dass der Mittelpunkt beider Radien nicht am selben Ort liegt.
Dies ist das Ergebnis des Verlaufs des Spannungsaufbaus im Blech beim Biegen. Wenn ein Blech gebogen wird, wird das Material an der Innenseite der Biegung zusammengedrückt; wir nennen dies Stauchen. An der Außenseite der Biegung wird das Material dagegen gedehnt. Beim Biegen dehnt sich das Material an der Außenseite stärker, als das Material an der Innenseite sich stauchen kann. Auch Faktoren wie der Reibungskoeffizient des Materials an der Matrize spielen eine Rolle.
Um die Schenkellängen eines gebogenen Blechs präzise zu erreichen, muss vor dem Abkanten bestimmt werden, wie lang die flache Abwicklung des Blechs (das ausgefaltete Produkt) sein muss. Aufgrund des oben genannten Effekts genügt es nicht, einfach die Länge der neutralen Linie der Biegung im Blech zu bestimmen (anhand des Mittelwerts von Außen- und Innenradius).
Es gibt eine Formel, um die korrekte, korrigierte neutrale Linie nach dem Abkanten anhand des sogenannten K-Faktors zu bestimmen. Dies liefert jedoch kein präzises Endergebnis. Der zuverlässigste Weg, die richtige Abmessung der Abwicklung zu bestimmen, sind in der Praxis gemessene Werte. Von einem in der Praxis abgekanteten Blech kann der sogenannte Biegeverlust berechnet werden. Mit dem Biegeverlust kann die Länge der Abwicklung des Blechs berechnet werden. Der Biegeverlust wird also zur Berechnung der Länge der Abwicklung herangezogen, anstelle einer Formel, die die neutrale Linie des Blechs beschreibt.
Der Biegeverlust kann wie folgt definiert werden: Es ist die Differenz zwischen der Summe der Schenkellängen bis zu den Außenmaßen des gebogenen Blechs (wenn man von einem perfekt scharfen Winkel statt eines Biegeradius ausgeht) und der Länge des abgewickelten flachen Blechs. Der Biegeverlust ist die Anzahl Millimeter, die Sie bei der Berechnung der Abwicklung von der Summe der an den Außenmaßen gemessenen Schenkellängen abziehen müssen.
Contour hat eine umfangreiche Datenbank aller gängigen Material- und Werkzeugkombinationen aufgebaut. Für alle diese Kombinationen sind die Biegeverluste auf ingeniöse Weise in eine CADCAM-Datenbank eingegeben. Anhand dieser Datenbank können wir für jeden gewünschten Winkel die richtige Abwicklung bestimmen.
Biegeradius
Durch Variieren des Radius der Spitze des Abkantmessers und der Öffnung der Matrize kann die Größe der Biegezone und damit der Radius der Biegelinie im Blechmaterial beeinflusst werden. Wenn ein größerer Radius gewünscht ist, kann anstelle einer einzelnen Biegung auch Stufenabkanten gewählt werden. Beim Stufenabkanten werden in Wirklichkeit mehrere Biegungen von nur wenigen Grad nebeneinander abgekantet, bis diese Biegungen zusammen den gewünschten Winkel ergeben.
Obwohl es Formeln gibt, um die Krümmung anzunähern, erweist sich das empirische Ausmessen des Biegeergebnisses als die einzige wirklich präzise Methode, um festzustellen, wie das Endprodukt aussehen wird. Bei Contour haben wir daher von allen gängigen Materialien und Werkzeugkombinationen die resultierenden Biegungen mit einem Scanner vermessen. Mit diesen Daten ist es möglich, Blechprodukte mit kurzen Durchlaufzeiten präzise zu konstruieren. Nach dem Abkanten dieser Produkte schließt die Biegung nahtlos an die anliegenden Produkte an. Beim WIG-Schweißen können die Teile daher oft ohne Zugabe von Füllmaterial miteinander „verflossen“ werden.
FAQ zum Abkanten
Was ist Abkanten?
Abkanten, auch Kanten oder Falzen genannt, ist eine Blechbearbeitung, bei der Blech mit einer Abkantpresse gebogen wird.
Eine Abkantpresse ist eine präzise hydraulische oder elektrische Presse. In dieser Presse sind ein austauschbares Ober- und Unterwerkzeug montiert. Das Oberwerkzeug nennen wir Abkantmesser. Das Unterwerkzeug eine Matrize.
Die Matrize hat typischerweise eine V- oder U-Form. Das zu biegende Material wird zwischen diese Werkzeuge gelegt. Das Material wird mit einem CNC-gesteuerten Hinteranschlag präzise positioniert. Das Abkantmesser drückt das Blech anschließend in die Matrize, bis der gewünschte Winkel erreicht ist.
Das folgende Video zeigt, wie CNC-Abkanten in der Praxis aussieht.
Was ist eine Abkantpresse?
Eine Abkantpresse ist eine Maschine, mit der Blech abgekantet werden kann. Es ist eine präzise hydraulische oder servoelektrische Presse mit zwei austauschbaren Werkzeugen, dem Abkantmesser und der Matrize.
Was ist Luftbiegen?
Luftbiegen ist eine Abkanttechnik, bei der sich das Abkantmesser während des Pressenhubs bis zu einer bestimmten Tiefe bewegt, ohne dass das Material vollständig mit der Matrize in Kontakt kommt. (Zwischen der Unterseite der Matrize und dem Material bleibt also Raum.) Das Blech bleibt nach dem Abkanten und einer geringen Rückfederung dauerhaft verformt. Der Vorteil des Luftbiegens ist, dass mit einer einzigen Untermatrize verschiedene Winkel abgekantet werden können und dass weniger Presskraft benötigt wird, wodurch sich das Abkantwerkzeug weniger auf der Blechoberfläche abzeichnet.
Wie funktioniert Abkanten?
Beim Abkanten wird das flache Blech auf die Matrize gelegt, während der Bediener es gegen CNC-positionierte Hinteranschläge drückt. Anschließend bewegt die Presse das Abkantmesser nach unten, sodass es in die Aussparung der Matrize gedrückt wird. Das Abkantmesser übt eine Punktlast auf das Blech aus, wodurch ein Biegemoment entsteht und das Material verformt wird.
Was ist Gesenkbiegen?
Gesenkbiegen ist eine Abkanttechnik, bei der das Blech beim Abkanten mit Kraft gegen die Matrize gepresst wird, auch „Prägen“ genannt. Dadurch entspricht der resultierende Winkel exakt dem Winkel der V-Aussparung in der Matrize und das Blech nimmt die Form der Matrize an.
Was ist Biegeverlust?
Biegeverlust bezeichnet die Differenz zwischen der Länge der Schenkellängen bis zu den Außenmaßen des gebogenen Blechs (bei einem perfekt scharfen Winkel) und der Länge des abgewickelten flachen Blechs. Beim Biegen wird das Material an der Innenseite zusammengedrückt und an der Außenseite gedehnt, wodurch die Krümmung des Blechs nicht perfekt konstant ist. Der Biegeverlust muss bei der Berechnung der Abwicklung des Blechs abgezogen werden.
Welche Faktoren beeinflussen die Qualität des Abkantens am stärksten?
Wichtige Faktoren, die die Qualität des Abkantens beeinflussen, sind unter anderem die richtige Wahl des Biegewerkzeugs, die Qualität und Dicke des Blechmaterials, die Präzision der CNC-Abkantpresse sowie das Können und die Erfahrung des Bedieners.
Kann jede Art von Blechmaterial abgekantet werden?
Nein, nicht jede Art von Blechmaterial kann abgekantet werden. Dünne Blechmaterialien wie Aluminium, Stahl und Edelstahl lassen sich meist problemlos abkanten. Es gibt jedoch Materialien mit besonderen Eigenschaften, bei denen das Abkanten zusätzliche Aufmerksamkeit erfordert. So muss zum Beispiel der Radius berücksichtigt werden, der abgekantet wird; Aluminium kann reißen, wenn der Winkel zu scharf gesetzt wird. Auf Basis unserer Erfahrung können wir für Ihr Produkt einschätzen, ob es abgekantet werden kann, und Sie zur Machbarkeit beraten.
Wie präzise ist das Abkanten von Blech?
Die Präzision beim Abkanten von Blech hängt von verschiedenen Faktoren ab. Im Allgemeinen kann Blech mit einer Genauigkeit von einigen Zehntelmillimetern (abhängig von Blechdicke und Länge) abgekantet werden. Wenn die Schenkellänge nicht zu groß ist, können wir mit einer Toleranz von 0,2 mm abkanten. Beim Entwurf eines abzukantenden Teils müssen Sie berücksichtigen, dass die Toleranz zunimmt, wenn mehrere Biegungen nacheinander gesetzt werden. Wenn das wichtige Maß „über“ mehrere Abkantungen hinweg gemessen wird, beeinflusst das das letztlich erreichbare Maß. Nehmen Sie Kontakt mit uns auf, wenn Sie weitere Informationen wünschen.