Metall stanzen
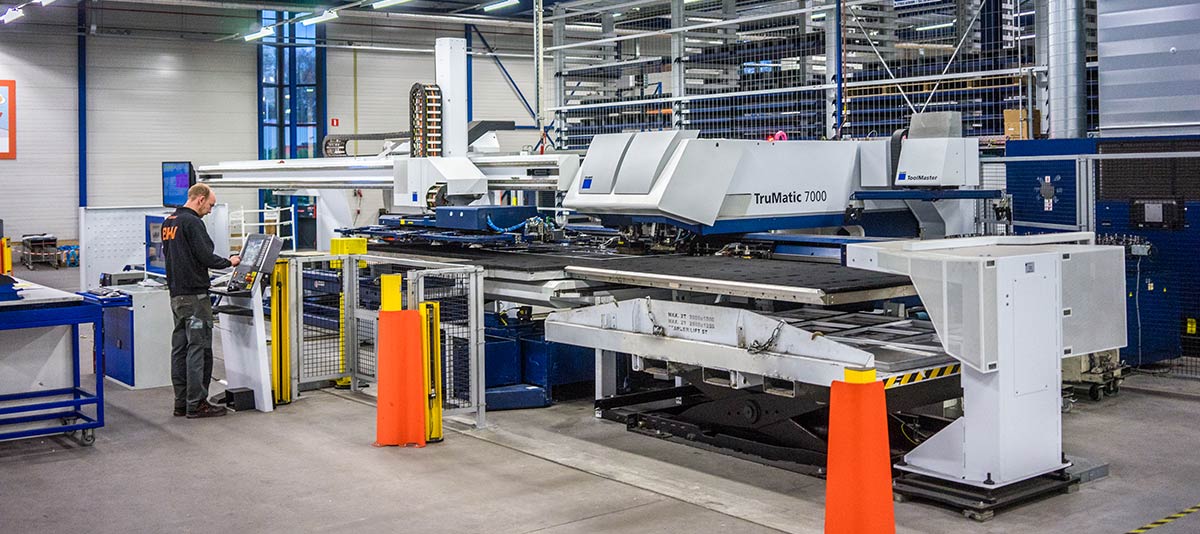
Contour ist ein führendes Unternehmen im Bereich Blechbearbeitung und verfügt über zwei moderne Stanz-Laser-Kombinationen vom Typ Trumpf TM7000. Diese Maschinen können sowohl stanzen als auch laserschneiden.
Die fortschrittlichen Maschinen sind an ein vollautomatisches Lager (FMS-Linie) angeschlossen und können unbemannt produzieren. In diesem Artikel behandeln wir die Anwendungen, das technische Prinzip sowie die Vor- und Nachteile des Stanzens von Blech.
Wir erläutern auch die Kriterien, nach denen sich entscheidet, ob Stanzen oder Laserschneiden die richtige Wahl ist. Außerdem erklären wir, was Nibbeln ist und welche zusätzlichen Möglichkeiten eine Stanzlasermaschine bietet, etwa Durchsetzungen und Umformungen herstellen, Gewinde schneiden, entgraten und kleine Biegungen ausführen.
+31 (0)543 54 67 89 Angebot anfordern
Anwendungen des Stanzens
Stanzen eignet sich für die Herstellung von Bauteilen aus Blech. Das können zum Beispiel Komponenten für den Maschinen- und Gerätebau, die Automobil-, Elektronik- und Bauindustrie sein.
Mit den Stanzmaschinen von Contour lassen sich Materialien wie Edelstahl, Aluminium, Stahl, Zincor und Sendzimir bis 8 Millimeter mühelos und genau mit Konturen, Löchern, Umformungen und Gewinden versehen.
Diese Stanzlasermaschine von Contour kann sowohl stanzen, nibbeln als auch laserschneiden. So lässt sich für jedes Produkt die ideale Kombination der Schneidtechniken wählen.
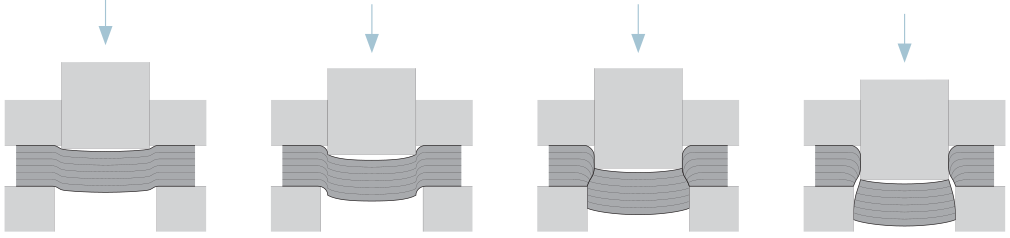
Technisches Prinzip
Das technische Prinzip des Stanzens ist einfach und effizient. Beim Stanzen wird das Blech zwischen Stempel und Matrize gelegt. Anschließend werden mit hohem Druck Formen, Löcher, Konturen oder Durchsetzungen in das Blech gedrückt.
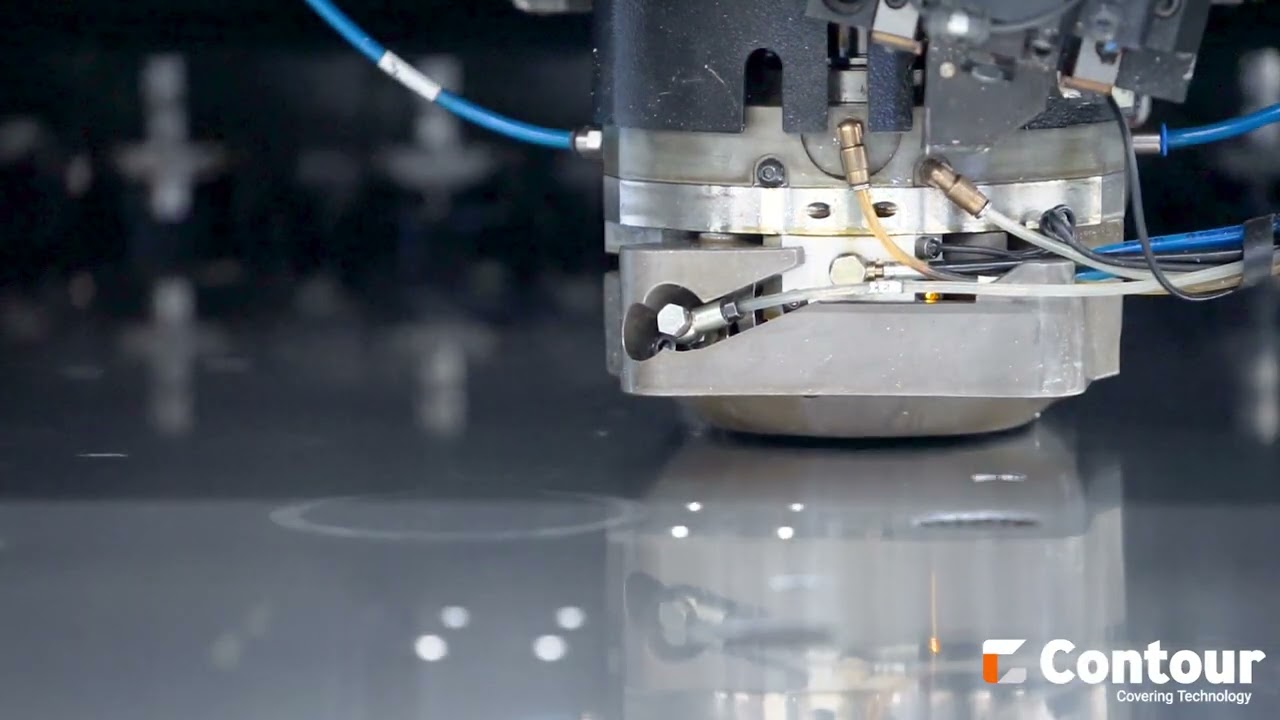
Im Video unten sehen Sie den Stanzvorgang mit Nahaufnahmen des Stanzkopfs.
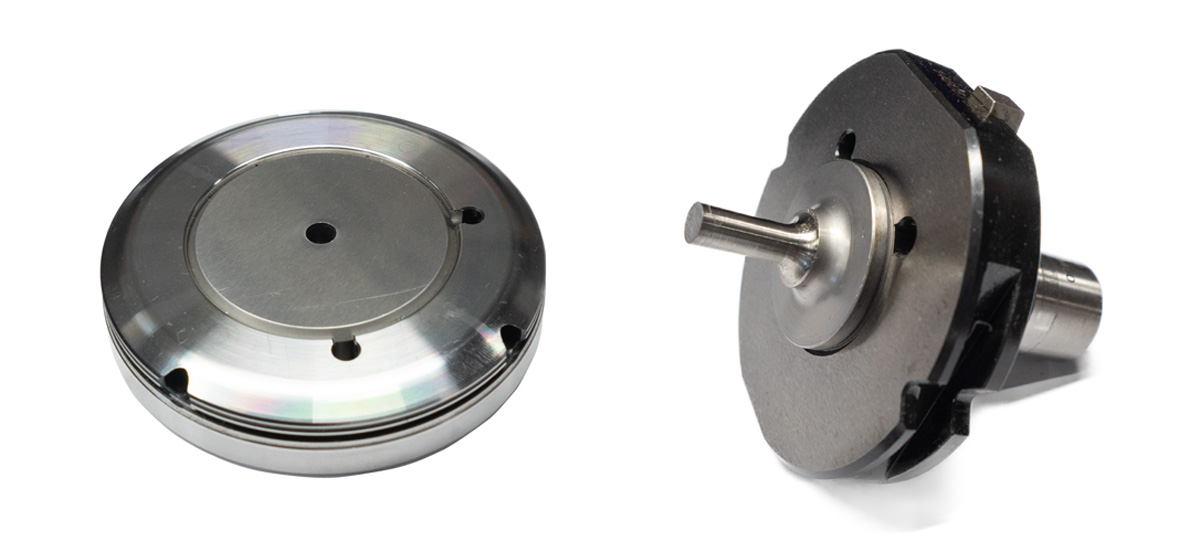
Stanzwerkzeuge
Das Stanzwerkzeug, bestehend aus Stempel und Matrize, wird mit einem passenden Niederhalter in einer Werkzeugkassette zusammengebaut. Beim Stanzen hält der Niederhalter das Blech an seiner Position, während der Stempel wieder aus dem Material gezogen wird.
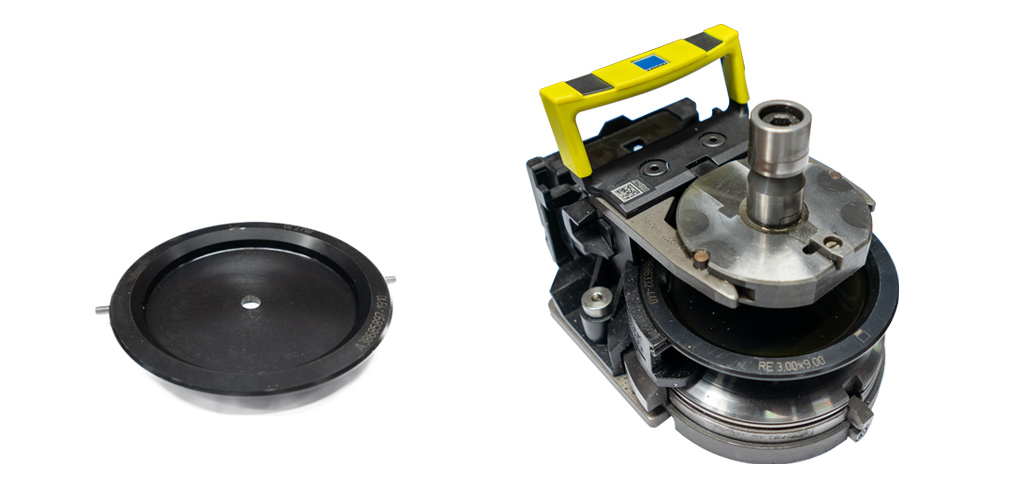
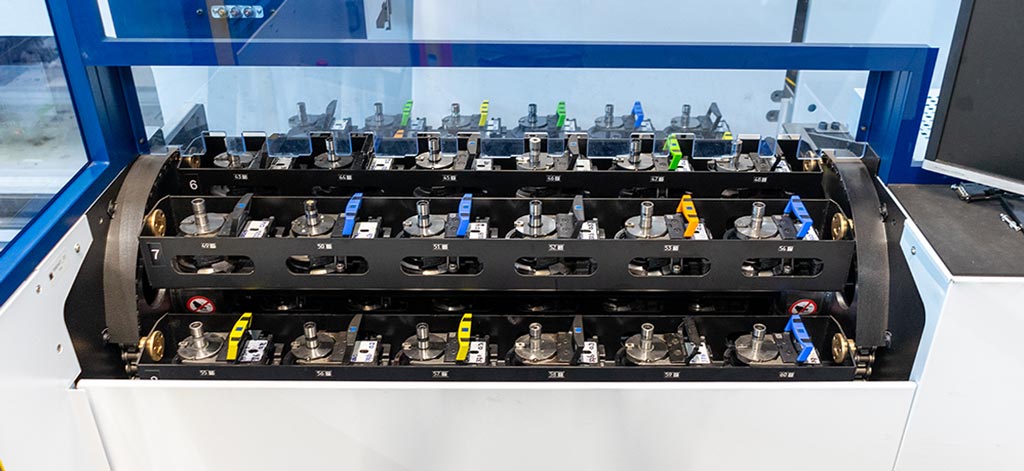
Die passenden Kassetten für die eingeplanten Arbeitsaufträge setzt der Bediener anschließend in das Werkzeugwechselsystem der Stanzmaschine ein.
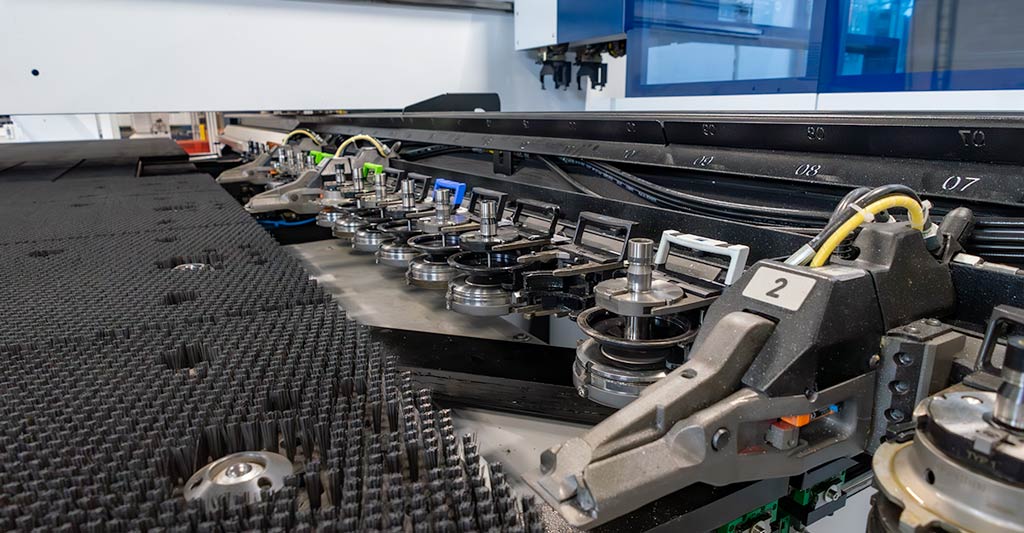
Wird der Arbeitsauftrag an der Maschine gestartet, holt die Maschine automatisch die richtigen Werkzeugkassetten aus dem Werkzeugwechselsystem. Die Maschine setzt diese Kassetten in die Klemmleiste ein. Von der Klemmleiste aus können die Kassetten direkt im Stanzkopf ausgetauscht werden.
Auf dem Bild unten sehen Sie die Klemmen, mit denen das zu stanzende Blech festgeklemmt werden kann, und dazwischen die Werkzeugkassetten für den zu stanzenden Arbeitsauftrag. Oben im Bild sehen Sie die Greifer des Systems, das Kassetten zwischen Klemmleiste und Werkzeugwechselsystem austauscht.
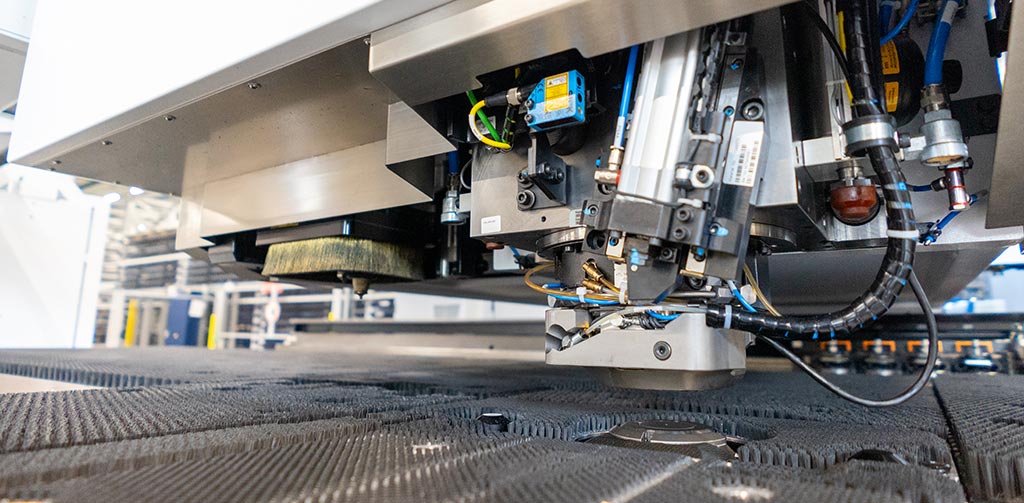
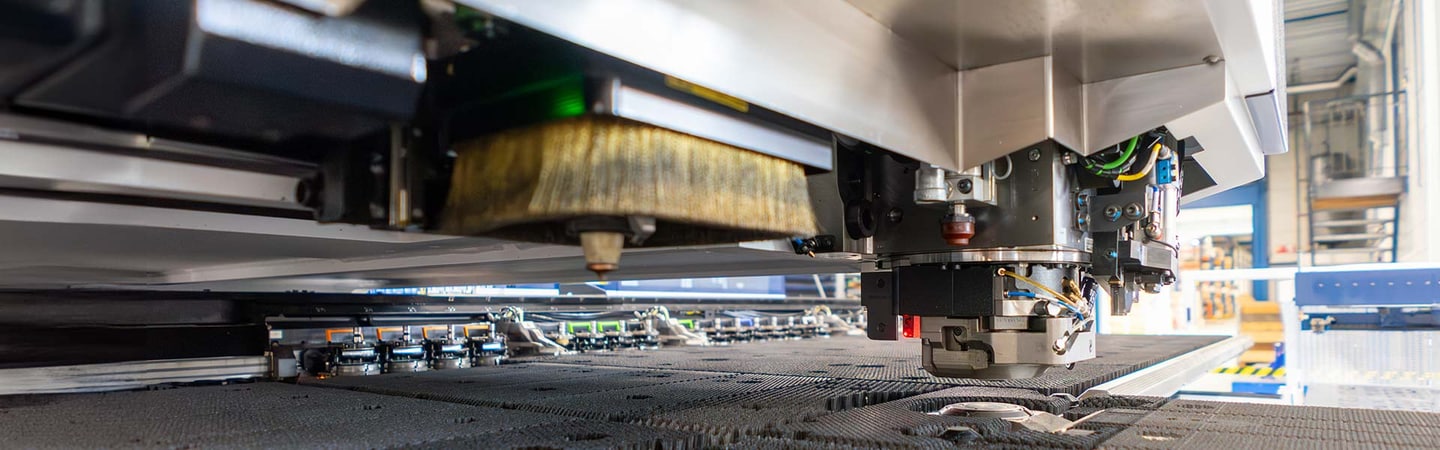
Auf dem Bild unten sehen Sie den Stanzkopf und die Untermatrize mit dem Werkzeug aus der Kassette.
Nibbeln
Beim Nibbeln werden Konturen oder größere Formen gestanzt, indem mit einem Stanzwerkzeug, das kleiner ist als die zu schneidende Kontur, überlappende Löcher gestanzt werden. So lassen sich unterschiedlichste Formen stanzen, auch wenn die Form des zu stanzenden Lochs nicht exakt mit der Form des Stanzwerkzeugs übereinstimmt.
Vorteile des Stanzens
Das Stanzen hat verschiedene Vorteile, ein Überblick:
-
Geschwindigkeit
Stanzen ist oft schneller als andere Blechbearbeitungen, vor allem bei großen Serien und großen Lochzahlen. Anders als beim Laserschneiden muss kein Einstichloch mit dem Laserstrahl gesetzt (gepierct) werden. Das Piercen mit einem Laser kann zeitaufwendig sein. Wird schnell mit hoher Leistung gepierct, besteht das Risiko von Spritzern flüssigen Metalls. Bei Contour ersetzen wir aus diesem Grund das Piercen oft durch ein Stanzwerkzeug und vollenden die Kontur anschließend vom gestanzten Loch aus mit dem Laserschneiden.
-
Kein Wärmeeintrag
Anders als beim Laserschneiden gibt es beim Stanzen keinen Wärmeeintrag in das Blech. Das verhindert Verfärbung, Verformung und Verunreinigung.
-
Effizienz und Kapazität
Die Maschinen bei Contour können dank der Kopplung mit dem vollautomatischen Lager unbemannt produzieren. Das erhöht die Kapazität und senkt die Kosten.
-
Genauigkeit
Dank fortschrittlicher Stanzmaschinen lassen sich komplexe Formen genau herstellen.
-
Wenige bis keine Bearbeitungsspuren
Dank eines Bürstenbetts und einer aktiven Untermatrize ist es möglich, nahezu ohne Werkzeugabdrücke zu stanzen. Die aktive Untermatrize bewegt sich nach unten, sobald das Blech bewegt wird.
Nachteile des Stanzens
Das Stanzen hat auch einige Nachteile:
-
Begrenzte Formfreiheit
Stanzen ist weniger geeignet für extrem komplexe Formen und dünne Materialien. Hat das Stanzwerkzeug nicht die exakte Form der zu schneidenden Kontur, muss die Form in mehreren Hüben erzeugt werden. Das ist zeitaufwendig, vor allem wenn zwischen den Hüben das Werkzeug gewechselt werden muss. Außerdem entstehen beim Nibbeln komplexer Kurven minimale Stanzübergänge. Mit Laserschneiden lässt sich dagegen jede gewünschte Linie schneiden.
-
Stanzübergänge
Beim Nibbeln gibt es einen leicht spürbaren Stanzübergang. Ein Stanzübergang ist ein kleines „Rippchen“ an der Schnittkante des Materials an der Stelle, an der das Stanzwerkzeug die vorherige Stanzung überlappt.
-
Werkzeugwechsel
Das Wechseln von Stanzwerkzeugen kann Zeit in Anspruch nehmen und schränkt die Flexibilität ein.
-
Materialverlust durch das Werkzeug
Wird die Außenkontur eines Blechprodukts durch Nibbeln geschnitten, müssen die einzelnen zu stanzenden Produkte mindestens die Breite des Stanzwerkzeugs auseinanderliegen. Das Stanzwerkzeug ist breiter als die Schnittbreite eines Lasers. Je nach Abmessungen des zu schneidenden Produkts lässt sich dadurch manchmal knapp kein zusätzliches Produkt aus einer Standardtafel gewinnen.
-
Materialverlust durch die Spannleiste
Da beim Stanzen große Kräfte zwischen Ober- und Untermatrize wirken, bewegt sich beim Stanzen und Nibbeln das Blech anstelle des Stanzkopfs. Dazu wird das Blech mit einer Spannleiste an der langen Seite festgeklemmt. An der Stelle, an der das Blech eingeklemmt ist, kann nicht gestanzt oder geschnitten werden. Deshalb kann dort, wo die Klemmen das Material greifen, kein Produkt geschachtelt werden.
Stanzen oder Laserschneiden?
Bei der Wahl zwischen Stanzen und Laserschneiden müssen verschiedene Kriterien berücksichtigt werden.
-
Kostenfaktoren
Produktionsgeschwindigkeit, Komplexität und Serienfertigung spielen bei der Wahl zwischen Stanzen und Laserschneiden eine Rolle. Welche Technik zu bevorzugen ist, hängt von der zu schneidenden Kontur und der Anzahl der Löcher ab.
-
Materialien
Stanzen und Nibbeln sind bis maximal 8 mm einsetzbar. Dickere Bleche müssen lasergeschnitten werden.
-
Form
Stanzen ist ideal für rechteckige Materialien sowie Radien und Formen, für die ein spezielles Stanzwerkzeug angeschafft wurde, während Laserschneiden für unregelmäßige Formen besser geeignet ist. Bei großen Serien investieren wir in kundenspezifische Werkzeuge für die zu stanzenden Konturen.
-
Materialeffizienz
Vor allem bei größeren Serien lässt sich durch die kluge Nutzung von sowohl Stanzen als auch Laserschneiden auf der Stanz-Laser-Kombination eine höhere Materialeffizienz erreichen (weniger Verschnitt).
Zusätzliche Möglichkeiten
Eine Stanzlasermaschine wie die Trumpf TruMatic TM7000 bei Contour bietet neben dem Stanzen noch weitere Möglichkeiten.
-
Durchsetzungen und Umformungen
Die Maschine kann auch Durchsetzungen herstellen und das Blech für bestimmte Anwendungen umformen. Ein Beispiel dafür ist das Stanzen von Louvre-Löchern oder das Herstellen eines lokalen Tiefzugs oder Versatzes im Material.
-
Gewinde anbringen
Mit einer Stanzlasermaschine können genau Gewindelöcher in das Blech eingebracht werden. Streng genommen nennen wir das „Gewindeformen“, weil das Gewinde umgeformt statt ausgeschnitten wird.
-
Entgraten
Die Maschine kann Konturen vollautomatisch rollentgraten. Mit einem Kugellager wird die Schnittkante des Materials auf beiden Seiten abgefahren, sodass die scharfe Kante vom Stanzen abgerundet wird.
-
Biegen
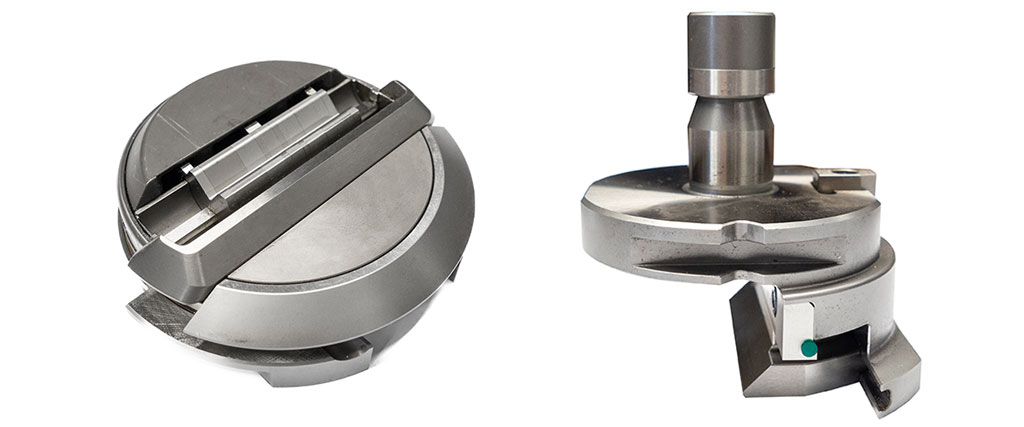
Neben Stanzen und Laserschneiden kann unsere Stanzlasermaschine auch kleine Biegungen im Blech ausführen. Dafür verwenden wir verschiedene Varianten des Trumpf Multibend-Werkzeugs.
Video: Biegen auf der Stanzlasermaschine
Mit dem Multibend-Werkzeug können wir auf unserer vollautomatischen Stanzlasermaschine Trumpf TruMatic 7000 Kanten anbiegen.
Quellen
- Interne Prozessdokumentation und Erfahrung
- Maschinendokumentation des Herstellers Trumpf