Einpressmuttern und PEM-Inserts
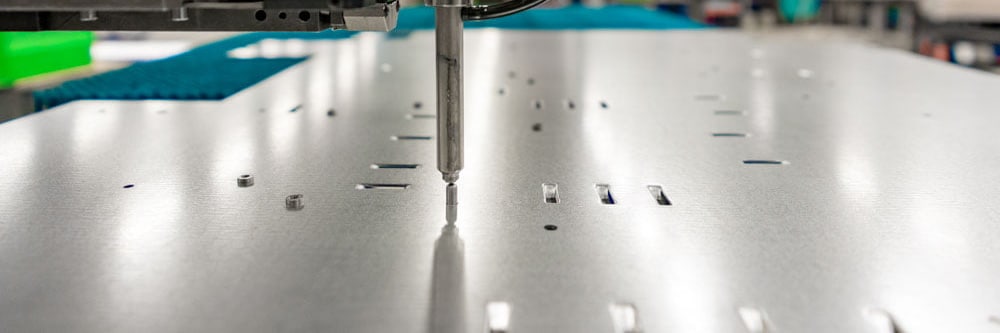
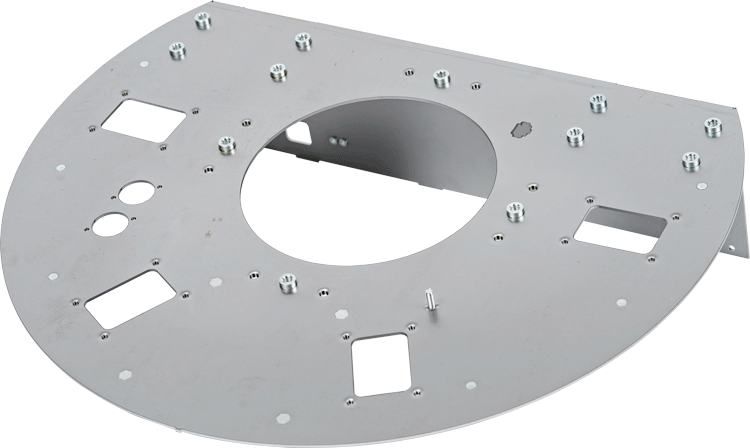
Einpressteile, oft Inserts genannt, sind kleine selbstklinchende Befestiger aus Metall, wie Einpressmuttern, Einpressbolzen und Einpressgewindebolzen. Diese Einpressteile können mit einer Einpressmaschine in Blech gepresst werden. Das Einpressen, auch Clinchen genannt, erfolgt in ein zuvor in das Blech gestanztes oder lasergeschnittenes Loch.
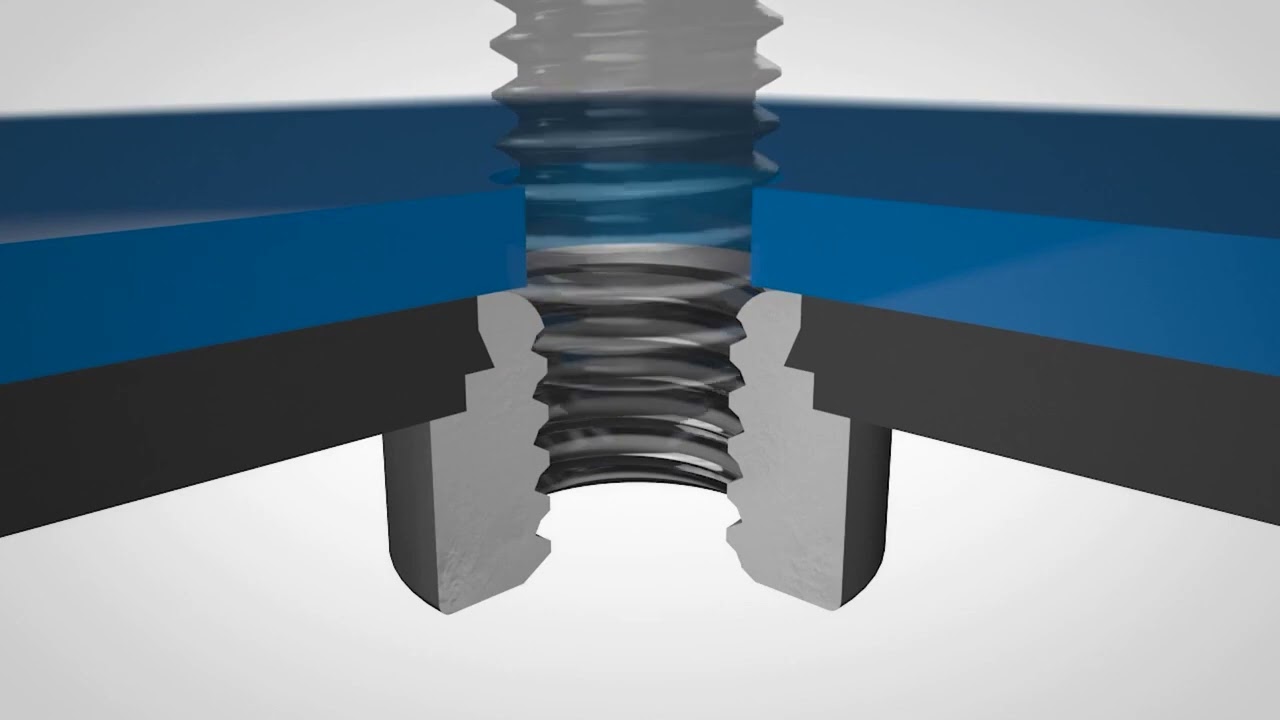
Die Einpressteile haben einen Kragen. Dieser Kragen verbeißt sich beim Einpressen in der Innenkontur des Lochs im Blech.
Sie suchen einen Blechlieferanten, der für Sie auch das Setzen von PEM-Inserts übernimmt? Dann nehmen Sie gleich Kontakt mit uns auf!
+31 (0)543 54 67 89 Angebot anfordern
Vorteile
- PEM-Einpressmuttern können stärker belastet werden als ein in das Blech geschnittenes Gewinde. Wenn die Oberfläche des Blechs auf beiden Seiten vollständig eben bleiben muss, können zudem PEM-Inserts verwendet werden, die sich vollständig innerhalb der Blechdicke in das Blech einklinken.
- Es gibt keine Wärmeeinflusszone: Das Einpressen ist ein kalter Prozess, sodass keine thermische Belastung, Verfärbung und Korrosion im Material auftritt.
- Im Vergleich zu Schweißmuttern lassen sich PEM-Inserts einfach in allen möglichen Materialien einsetzen. Auch wenn das Einpressteil aus einem anderen Material besteht als das Blech, in das es gepresst wird. Das Setzen von PEM-Inserts ist u. a. in Kohlenstoffstahl, Edelstahl, Aluminium und Magnesium möglich. Einpressmuttern können dabei eingesetzt werden, ohne dass schwer zu bestimmende Schweißparameter festgelegt werden müssen.
- Ein PEM-Insert führt zu einer flüssigkeitsdichten Abdichtung.
- Das PEMSERTEN ist ein sauberer Prozess, ohne die Gefahr von Spritzern durch Schweißen.
PEM
PEM ist die bekannteste Marke für Einpressteile. Sie gehört zu PennEngineering. PEM führt einen umfangreichen Katalog verschiedenster Befestiger, wie Muttern, Bolzen und Gewindebolzen. Diese Befestiger sind in allen möglichen Formen und Größen erhältlich, sodass sie in allen gängigen Blechdicken verarbeitet werden können.
PEMSERTER
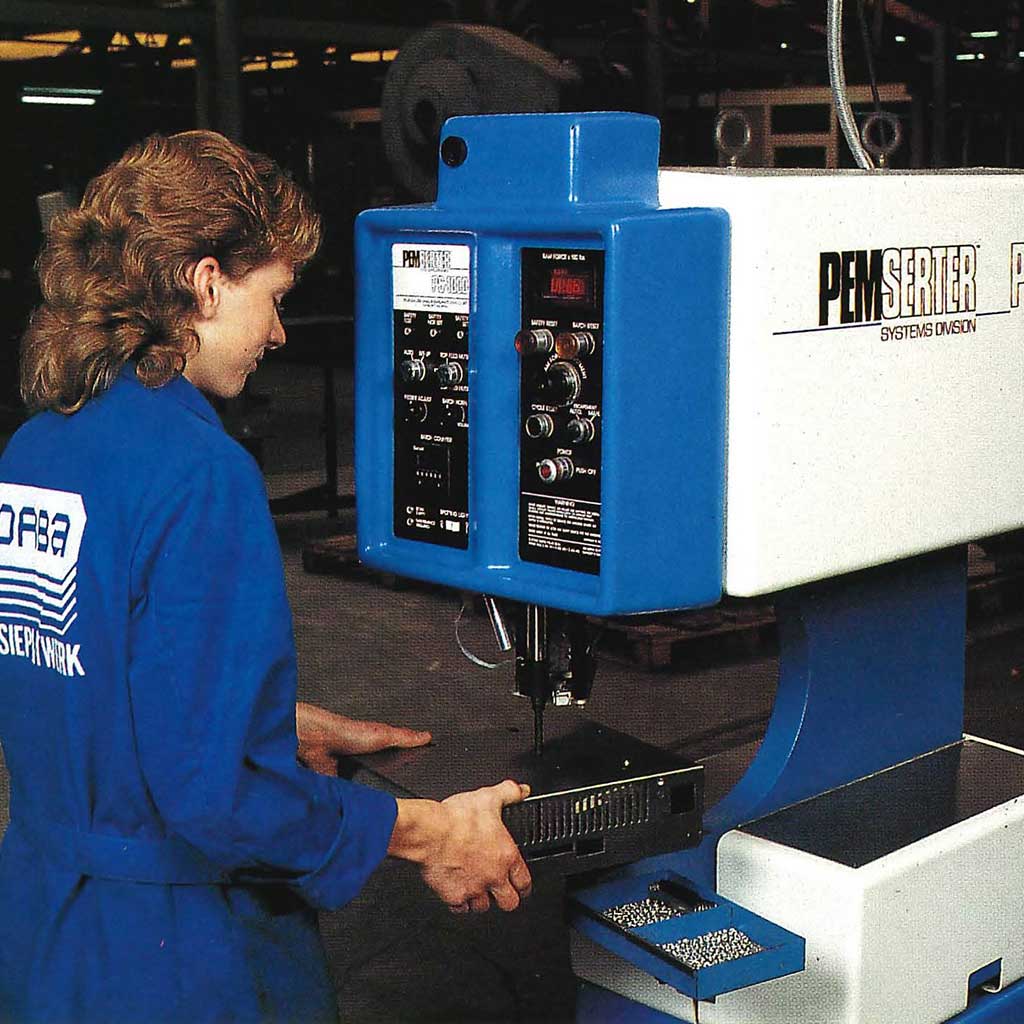
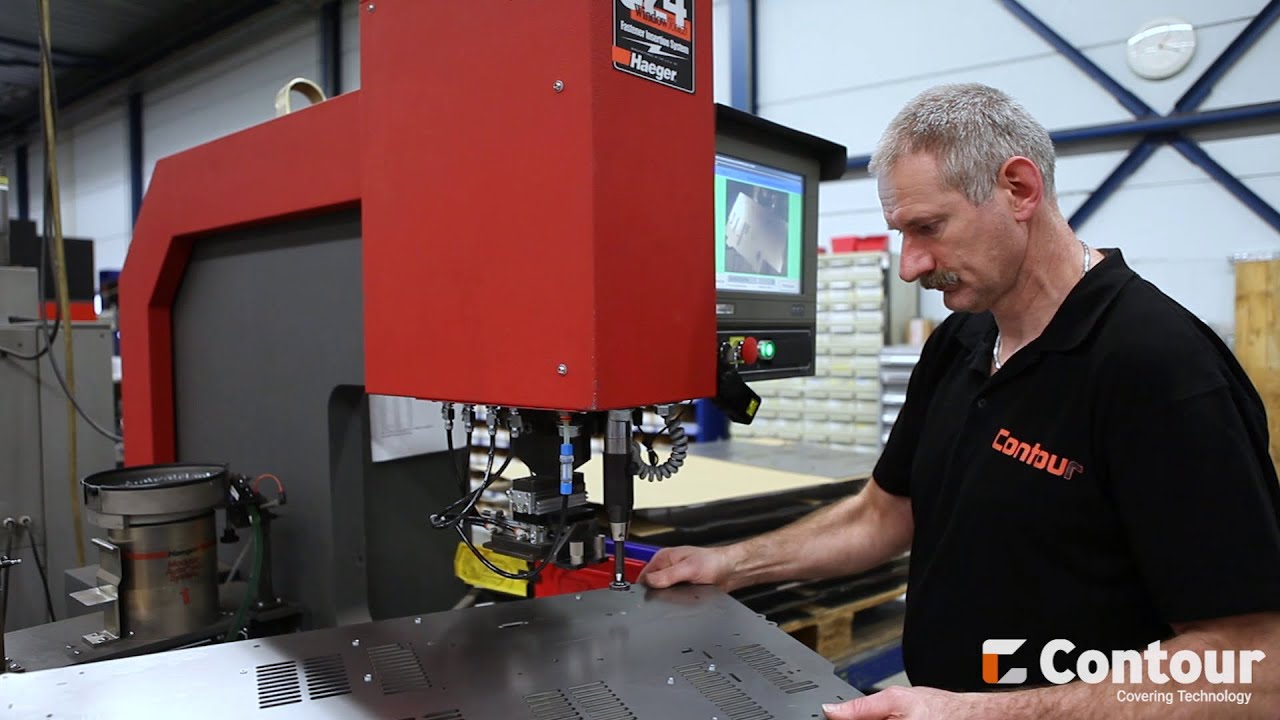
Die PEM-Befestiger können mit einer PEMSERT-Maschine in Blech eingepresst werden. Diese Maschine nennen wir auch PEMSERTER. Den Vorgang des Einpressens nennen wir bei Contour PEMSERTEN.
Typischerweise wird der PEMSERTER vor oder nach dem Abkanten eingesetzt. Bei Contour steht der PEMSERTER daher in der Abteilung neben den Abkantpressen. Der beste Zeitpunkt für die PEMSERT-Blechbearbeitung hängt von der Seriengröße, der Geometrie des Blechs, der Geometrie der Einpressmaschine und der Geometrie der Abkantpresse ab.
Beim Konstruieren des Blechteils muss die Pemsert-Bearbeitung berücksichtigt werden. Das Teil muss in flachem oder gebogenem Zustand so in die Pemsert-Maschine passen, dass das Loch im Blech, in das das Einpressteil kommt, im Bereich von Presskopf und Amboss der Einpressmaschine liegt.
Wenn das abgekantete Produkt aufgrund seiner Geometrie nicht in die Pemsert-Maschine passt, zum Beispiel weil Amboss und Presskopf nach dem Abkanten nicht an die Position des PEM gelangen können, kann das Setzen des PEM im flachen Blech erfolgen. Das Setzen des PEM im flachen Blech kann bei großen Serien auch Vorteile haben, weil das flache Blech leicht stapelbar ist und sich logistisch besser bewegen lässt.
Muss das Produkt nach dem Setzen der PEM-Inserts noch abgekantet werden, muss beim Konstruieren sorgfältig berücksichtigt werden, dass die Inserts mit der Abkantpresse oder dem Abkantwerkzeug kollidieren können.
Video PEMSERTER
Funktionsprinzip
Im folgenden Video wird das Funktionsprinzip einer Einpressmutter in Blech visualisiert. Beim Klinchen wird das Material, in das das Einpressteil gepresst wird, vom Kragen des Einpressteils verdrängt. Das Blechmaterial fließt infolge der vom PEMSERTER ausgeübten Kraft um die Rillen und Aussparungen im Einpressteil. Dadurch wird der PEM-Insert fest im Blechmaterial verankert.
PEMSERT-Einpressmaschine
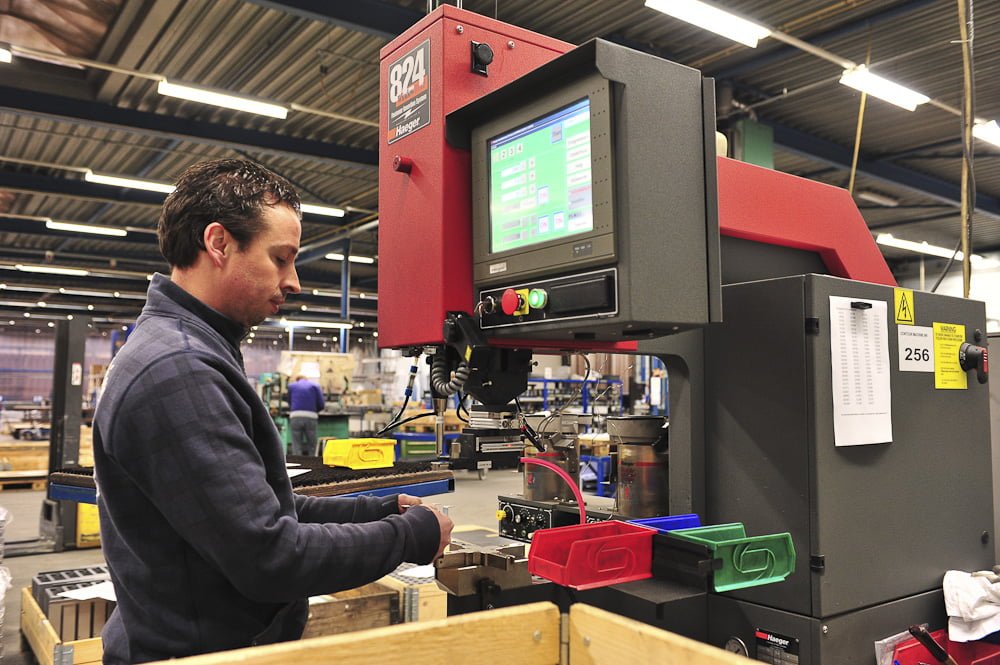
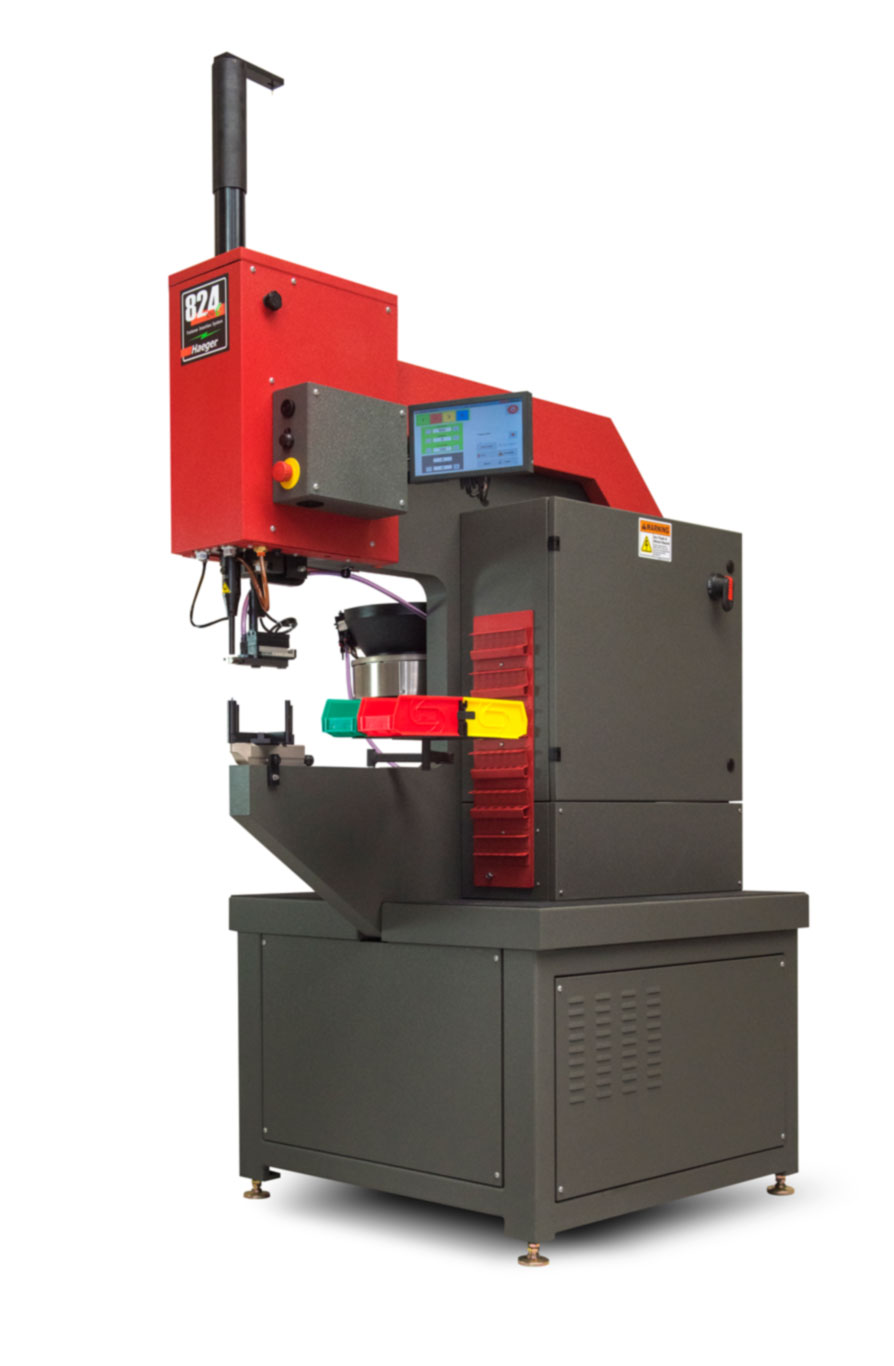
Bei Contour werden Haeger-PEMSERTER-Einpressmaschinen verwendet. Die Maschinen sind mit einer automatischen Zuführung der Einpressteile bis zum Presskopf ausgestattet. Die benötigten Einpressteile können in einen Vibrationsförderer eingefüllt werden. Dieser Vibrationsförderer liefert jeweils ein neues Einpressteil an den Kopf, nachdem der vorherige Insert in das Blech gepresst wurde.
Die PEMSERT-Maschine ist CNC-gesteuert und mit einem Steuerungssystem mit Touchscreen ausgestattet. Für jeden Artikel wird ein CNC-Programm erstellt und zur Wiederverwendung gespeichert. Die Maschine gibt so genau an, wie viele und welche Inserts im Artikel gesetzt werden müssen. Das Programm kann um Fotos erweitert werden, sodass die benötigten Anweisungen visuell auf dem Touchscreen erscheinen. Das verringert die Fehlerwahrscheinlichkeit und erleichtert unseren CNC-Bedienern die Arbeit.
Produktionsprozess
Dies sind die Prozessschritte, mit denen ein PEMSERT-Einpressteil in Blech gepresst wird.
- Der Bediener wählt das richtige CAM-Programm aus. Er kann es über den Touchscreen aus dem Netzwerk aufrufen. Existiert das Programm noch nicht, erstellt der Bediener es und speichert es in der Maschine.
- Der Bediener prüft das CAM-Programm anhand der Stückliste der Baugruppe im Fertigungsauftrag. In dieser Stückliste sind die Artikelnummern der einzupressenden Inserts angegeben. Anschließend legt der Bediener die richtigen PEM-Inserts in den Vibrationsförderer (bzw. die Vibrationsförderer).
- Das Programm wird gestartet und die Maschine führt das richtige PEM-Insert-Teil dem Presskopf zu.
- Das Blechteil wird vom Bediener so positioniert, dass sich das Loch, in das das Einpressteil kommen soll, genau auf dem Amboss unter dem Presskopf befindet. Je nach Art des Einpressteils kann das Positionieren erleichtert werden, indem das Loch über einen aus dem Unterwerkzeug ragenden Stift oder auf den Insert im Amboss gesetzt wird.
- Nach dem Betätigen eines Fußpedals schließt sich der Presskopf, wodurch sich das Einpressteil in das Blech einklinkt.
- Der Presskopf öffnet sich, nachdem die im CAM-Programm eingestellte Presskraft ausgeübt und die eingestellte Nachdrückzeit verstrichen ist. Der Zyklus wiederholt sich, bis alle Einpressteile im Artikel gesetzt sind.
Quellen
- Interne Prozessdokumentation und Erfahrung
- Haeger Maschinendokumentation