Laser & Faserlaser
Das Aufkommen der Lasertechnik hat die blechbearbeitende Industrie maßgeblich geprägt. Nahezu jede gewünschte Kontur lässt sich mit dem Laser aus dem Plattenmaterial schneiden. Zusammen mit der CNC-Steuerung wurde das sogenannte Soft Tooling möglich: Schneiden ohne produktgebundenes Werkzeug. Früher wurden dafür oft maßgefertigte Stanzwerkzeuge eingesetzt, auch Hard Tooling genannt.
In der modernen Blechbearbeitung ist der Festkörperlaser, in der Praxis meist Faserlaser genannt, zum Standard für das Laserschneiden von Blech geworden. Doch was macht den Laser als Trennverfahren für die Blechbearbeitung so geeignet, und was ist der Unterschied zwischen einem CO2-Laser und einem Faserlaser? Auf dieser Seite erklären wir die Technik und zeigen, was die heutige Generation von Laserschneidmaschinen möglich macht.
Was ist ein Laser?
Laser ist eine Form elektromagnetischer Strahlung. Laserquellen können ultraviolettes, sichtbares oder infrarotes Licht erzeugen. Beim Schneiden von Metall wird vor allem Infrarot verwendet: Festkörperlaserquellen um 1 µm und CO2-Laserquellen um 10,6 µm. Dieses Laserlicht ist für das menschliche Auge nicht sichtbar, wird aber trotzdem ganz gewöhnlich „Licht“ genannt.
Der Begriff „Laser“ ist ursprünglich eine englische Abkürzung: Light Amplification by Stimulated Emission of Radiation.
Eine Kombination aus drei Eigenschaften macht Laserlicht besonders geeignet zum Schneiden von Metall:
-
1
Laserlicht ist monochromatisch: Es wird Licht von nur einer einheitlichen Wellenlänge (Farbe) erzeugt.
-
2
Laserlicht ist kohärent: Alle Lichtwellen sind in Phase und laufen synchron zueinander.
-
3
Laserlicht ist gerichtet: Das Licht wird in einem engen, gebündelten Strahl erzeugt. Anders als bei einer Glühlampe breitet es sich nicht in alle Richtungen rund um die Lichtquelle aus.
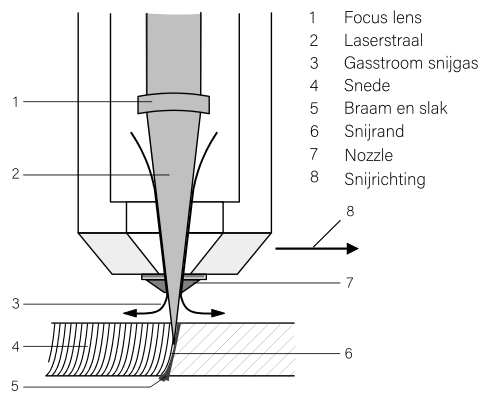
Wie funktioniert Laserschneiden?
Da Laserlicht gerichtet ist und kaum divergiert, lässt es sich mit einer Linse scharf auf einen sehr kleinen, fokussierten Punkt bündeln. In diesem Brennpunkt ist die Leistungsdichte enorm.
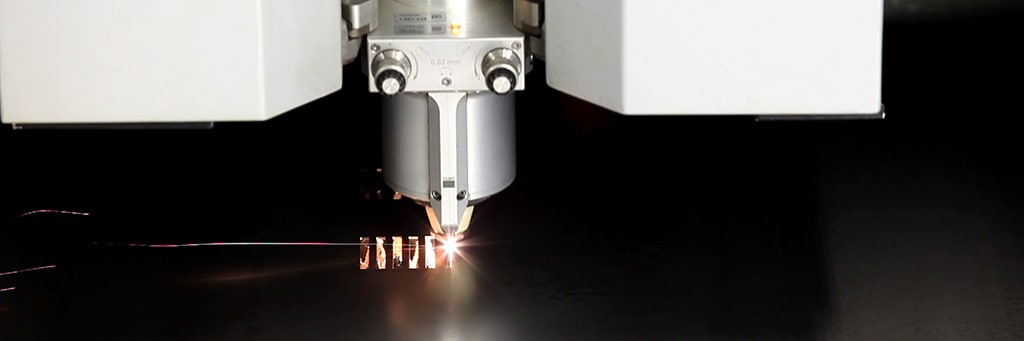
Bei hohen Leistungen wird das Material an dieser Stelle so stark erhitzt, dass es schmilzt oder verdampft. Das geschmolzene Material wird anschließend mit einem Schneidgas unter hohem Druck aus der Schnittfuge geblasen. Indem der Laserstrahl über das Blech bewegt wird, entsteht eine Schnittlinie. Das ist das Funktionsprinzip des Laserschneidens.
Diese Technik hat eine Reihe starker Vorteile für die Blechbearbeitung:
- Berührungsloses Schneiden, ohne mechanische Kraft auf das Werkstück.
- Nahezu jede 2D-Kontur ohne produktgebundenes Werkzeug (Soft Tooling).
- Hohe Genauigkeit und ausgezeichnete Wiederholbarkeit.
- Eine schmale Schnittfuge mit begrenztem Wärmeeintrag in das Material.
- Hohe Schnittgeschwindigkeit, insbesondere bei dünneren Blechdicken.
CO2-Laser versus Faserlaser
Für das Laserschneiden von Blech werden zwei Familien von Laserquellen unterschieden: der CO2-Laser und der Festkörperlaser. In der Blechbearbeitung wird „Faserlaser“ oft als Sammelbegriff für einen Festkörperlaser um 1 µm verwendet, dessen Strahl über ein Glasfaserkabel zum Schneidkopf geführt wird.
Dabei ist es gut, zwischen dem Maschinenbauer und der Laserquelle zu unterscheiden. In europäischen Blechbearbeitungsbetrieben sieht man viele Maschinen von unter anderem TRUMPF, Bystronic, AMADA, LVD, Eagle, Mazak und Mitsubishi. Die Quelle oder der Oszillator in einer solchen Maschine kann vom Maschinenbauer selbst geliefert werden oder von einem spezialisierten Quellenhersteller wie IPG, Coherent, nLIGHT, FANUC, Raycus oder MAX Photonics. Bei TRUMPF ist die Quelle oft Teil des eigenen Ökosystems, wie TruDisk oder TruFiber.
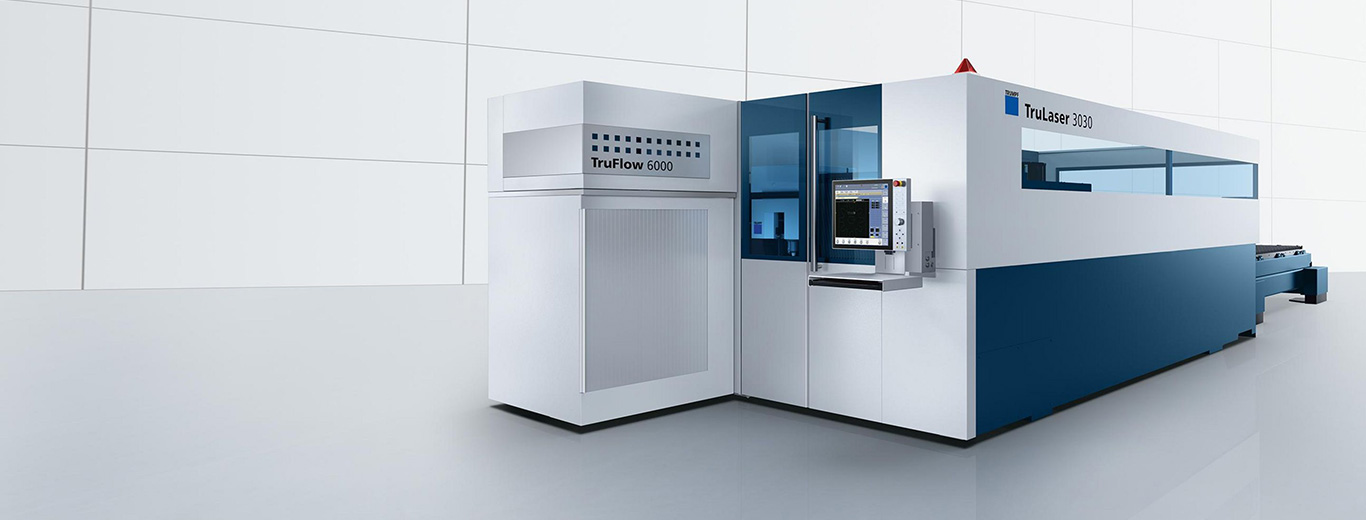
Bei Contour schneiden wir mit einem TRUMPF-Festkörperlaser: Bei diesen TruLaser-Maschinen kommt das Laserlicht aus einem Scheibenlaser (TruDisk), der über ein austauschbares Glasfaserkabel mit dem Schneidkopf verbunden ist. Seit Mitte der 2010er-Jahre hat der Festkörperlaser den Markt für Blech weitgehend übernommen. Neue CO2-Anlagen für das Flachbett-Laserschneiden von Blech werden nur noch begrenzt installiert; CO2 behält seinen Wert vor allem bei Materialien wie Kunststoff, Holz und einigen Spezialanwendungen.
Wellenlänge und Absorptionsvermögen
Beim Laserschneiden ist wichtig, dass das Material die Laserstrahlung absorbiert. Nur absorbierte Strahlung erwärmt das Material, sodass es schmilzt. Strahlung, die reflektiert wird (Spiegel) oder durch das Material hindurchgeht, lässt das Werkstück unberührt.
Die Wellenlänge (Farbe) der Strahlung bestimmt maßgeblich, wie viel ein Material absorbiert, und diese Wellenlänge unterscheidet sich je nach Art der Laserquelle. Ein Festkörperlaser arbeitet mit einer Wellenlänge um 1 µm: ein Scheibenlaser bei etwa 1.030 nm und ein Faserlaser meist zwischen 1.060 und 1.080 nm. Dieser kleine Unterschied kommt vom aktiven Medium: eine mit Ytterbium dotierte YAG-Scheibe beim Scheibenlaser gegenüber einer mit Ytterbium dotierten Glasfaser beim Faserlaser. Ein CO2-Laser sendet Strahlung mit einer Wellenlänge von 10.600 nm (10,6 µm) aus, etwa einen Faktor zehn länger.
Als Faustregel gilt: Je kürzer die Wellenlänge im Infrarot, desto besser absorbiert Metall die Strahlung. Die kürzere Wellenlänge des Festkörperlasers wird von gängigen Blechmetallen wie Stahl, Edelstahl, Aluminium und Kupferlegierungen besser absorbiert als die lange CO2-Wellenlänge. Die tatsächliche Absorption hängt von Oberfläche, Einfallswinkel und Temperatur ab; sobald das Material schmilzt oder ein Keyhole bildet, nimmt die Einkopplung der Laserenergie weiter zu. In der Praxis schneidet ein Festkörperlaser dadurch schneller, vor allem in dünnem und mitteldickem Blech, und verarbeitet reflektierende Metalle, die für einen CO2-Laser schwierig oder riskant sind.
Vorteile des Festkörperlasers in der Praxis
Der Festkörperlaser, als Scheibenlaser oder Faserlaser, hat aus mehreren Gründen den Standard für die Blechbearbeitung gesetzt:
- Höherer energetischer Wirkungsgrad. Moderne Festkörperquellen wandeln einen größeren Teil der elektrischen Energie in Laserleistung um als CO2-Quellen. Der genaue Verbrauch hängt von Leistung, Kühlung, Schneidgas, Maschinenkonfiguration und Nesting ab, aber auf Maschinenebene ist der Festkörperlaser in der Regel deutlich energiesparender.
- Strahlführung über Glasfaser. Der Strahl wird durch ein flexibles Glasfaserkabel (Laserlichtkabel) zum Schneidkopf gebracht, statt über ein System sorgfältig ausgerichteter Spiegel wie bei einem CO2-Laser.
- Leichtere, schnellere Optik. Dadurch kann die fliegende Optik leichter gebaut werden, und der Schneidkopf bewegt sich mit höherer Geschwindigkeit über das Blech. Bei dünnem Blech kann das um ein Mehrfaches schneller sein als mit einem CO2-Laser.
- Einfacher und wartungsarm. Die Laserquelle enthält weniger Teile, braucht kein Lasergasgemisch und erfordert keine Spiegelausrichtung.
- Reflektierende Metalle. Materialien wie Kupfer, Messing und Aluminium können geschnitten werden, wenn Laserquelle, Optik und Prozessüberwachung für Rückreflexion geeignet sind.
Schnittqualität: CO2 versus moderner Festkörperlaser
Lange Zeit galt der CO2-Laser als Referenz für die höchste Schnittqualität: Bei größeren Materialdicken war die Schnittkante eines CO2-Schnitts oft glatter. Bei den modernsten Laserschneidmaschinen ist dieser Unterschied in den meisten Blechanwendungen stark geschrumpft. Dank Strahlformungstechnologie, zum Beispiel TRUMPF BrightLine fiber, nLIGHT Corona und Coherent HighLight FL-ARM, kann die Leistungsverteilung eines Festkörperlasers an Material und Blechdicke angepasst werden. Dadurch verbindet der moderne Festkörperlaser hohe Produktivität mit einer industriell sauberen Schnittkante, auch in dickerem Blech. Nur bei speziellen Materialien oder außergewöhnlich dickem Blech mit besonderen Qualitätsanforderungen bleibt CO2 relevant.
Sicherheit und Einhausung
Die Wellenlänge bestimmt auch das Sicherheitsrisiko. Die Nahinfrarotstrahlung eines Faserlasers (~1 µm) dringt bis zur Netzhaut vor und wird von Metall stark reflektiert. Deshalb sind Faserlasermaschinen vollständig eingehaust (Laserklasse 1). Die längere CO2-Wellenlänge (10,6 µm) wird dagegen an der Oberfläche des Auges absorbiert, also in der Hornhaut, und wird weniger gefährlich zurückgeworfen. Bei älteren, offenen CO2-Maschinen genügte eine Bürste rund um den Schneidkopf als Abschirmung. Moderne Maschinen sind jedoch standardmäßig vollständig geschlossen ausgeführt.
Reflektierende Metalle: Kupfer und Messing
Kupfer, Messing und Aluminium reflektieren Infrarotstrahlung stark. Bei Raumtemperatur absorbiert Kupfer nur einen kleinen Teil der 1-µm-Strahlung; nach der Entstehung von Schmelze und Keyhole nimmt die Absorption zu. Dennoch schneidet ein moderner Festkörperlaser diese Materialien gut. Das liegt an der hohen Leistungsdichte im Brennpunkt, an Prozessparametern für Nichteisenmetalle und an Quellen- und Optikschutz gegen Rückreflexion. Ein CO2-Laser konnte Kupfer kaum sicher verarbeiten: Der zurückgeworfene Strahl konnte Resonator und Spiegel beschädigen.
Grüne Laserquellen um 515 nm und blaue Diodenquellen um 450 nm sind industriell verfügbar, vor allem für Kupferschweißen, Batterieanwendungen und Elektronik. Kupfer absorbiert grünes Licht bei Raumtemperatur viel besser als Nahinfrarotlicht. Für das Standard-2D-Laserschneiden von Blech sind diese Wellenlängen in der Praxis jedoch kein Ersatz für den 1-µm-Festkörperlaser; sie sind vor allem bei speziellen Kupferprozessen relevant.
Industrielle Festkörperlaserquellen in der modernen Produktion
Die gängigen Laserquellen in Produktionsumgebungen sind keine Laboraufbauten, sondern robuste Hochleistungsquellen, die in Schneidmaschinen, Roboterzellen und automatisierte Linien eingebaut werden. In der europäischen Blechindustrie ist die Marke auf der Maschine oft bekannter als die Marke auf der Quelle. TRUMPF verwendet in den eigenen Flachbettmaschinen in der Regel eigene Quellen wie TruDisk und TruFiber. AMADA und Mitsubishi liefern ihre Faserlaser meist als eigenes Maschinen- und Oszillatorpaket. Bei Maschinenbauern wie Bystronic, LVD, Eagle und anderen europäischen OEMs sitzt häufiger eine Quelle eines spezialisierten Lieferanten in der Maschine. In der Praxis begegnet man vor allem IPG Photonics, neben Quellen von unter anderem Coherent, nLIGHT, FANUC, Raycus und MAX Photonics. Welche Quelle genau eingesetzt wird, hängt von Maschinengeneration, Leistung, Optikkonfiguration und Markt ab.
Der Unterschied zwischen modernen Quellen liegt immer weniger allein in der Anzahl der Kilowatt. Strahlformung, Leistungsstabilität, Rückreflexionsschutz, Schneidkopfüberwachung, automatische Fokus-/Düseneinstellung und softwarebasierte Prozessdatenbanken bestimmen in der Praxis mindestens ebenso stark, ob eine Maschine zuverlässig und unbemannt produzieren kann.
Materialien und Blechdicken
Ein moderner Festkörperlaser verarbeitet nahezu alle gängigen Blechmetalle, von dünnem bis zu dickem Blech. Die maximale Blechdicke hängt von der verfügbaren Laserleistung, der Strahlqualität, dem Schneidkopf, dem verwendeten Schneidgas, dem Prozesspaket und der gewünschten Kantenqualität ab. Dünnes Blech um 0,5 mm ist normale Laserarbeit; bei High-End-Flachbettmaschinen mit Leistungen über 12 kW liegen die maximalen Schnittdicken deutlich höher. Die nachstehenden Werte sind Richtbereiche und Obergrenzen für moderne Faserlaser auf dem Markt, keine feste Contour-Spezifikation:
| Material | Richtwert Schnittdicke | Bemerkung |
|---|---|---|
| Baustahl S235 / S355 | ca. 0,5 bis 40 mm, bis 60 mm mit Dickblechpaket | Die größten Dicken erfordern viel Leistung, die richtige Optik und oft spezielle Prozesseinstellungen. |
| Edelstahl 304 / 316 | ca. 0,5 bis 40 mm, bis 60 mm mit Dickblechpaket | Meist mit Stickstoff für eine oxidfreie Schnittkante; dicker Edelstahl erfordert viel Gas und stabile Einstellungen. |
| Aluminium | ca. 0,5 bis 40 mm | Reflektierend und wärmeleitend; erfordert stabile Prozesseinstellungen. |
| Kupfer | dünnes Blech bis ca. 16 mm | Nur mit geeigneter Festkörperquelle und Rückreflexionsschutz. |
| Messing | dünnes Blech bis ca. 12,7 mm | Vergleichbar kritisch durch Reflexion und Wärmeleitung. |
Die größten Dicken sind hersteller- und maschinenabhängig und gelten nicht automatisch für jede Qualitätsanforderung oder jede Produktionssituation. Nehmen Sie gern Kontakt mit uns auf, um die aktuellen Contour-Spezifikationen zu erfahren.
Schnittqualität, Toleranzen und Nachbearbeitung
Laserschneiden liefert eine schmale Schnittfuge mit begrenztem Wärmeeintrag und engen Toleranzen. Die erreichbare Maßgenauigkeit hängt von Blechdicke, Material und Maschine ab, liegt bei dünnem Blech aber in der Regel innerhalb weniger Zehntelmillimeter. An der Schnittkante kann ein leichter Grat oder eine Oxidhaut zurückbleiben.
Wo nötig, wird das Produkt durch Entgraten und Kantenbrechen nachbearbeitet. Nach dem Schneiden folgen oft weitere Bearbeitungen wie Abkanten (Biegen), Stanzen und Schweißen, sodass ein vollständiges Blechprodukt entsteht.
Automatisierung und modernes Laserschneiden
Laserschneiden eignet sich hervorragend für weitgehende Automatisierung. Moderne Anlagen kombinieren die Schneidmaschine mit automatischer Be- und Entladung, Lagertürmen und Software für Nesting und Planung. So kann unbemannt weiterproduziert werden, auch rund um die Uhr und lights-out. Bei Contour läuft das Laserschneiden vollautomatisch, 24 Stunden am Tag, mit automatischer Be- und Entladung.
Die wichtigsten Entwicklungen im Überblick:
- Hohe Leistungen. Festkörperquellen über 20 kW in High-End-Flachbettmaschinen ermöglichen höhere Schnittgeschwindigkeiten und größere Materialdicken.
- Strahlformung. Technologien wie TRUMPF BrightLine fiber passen den Laserstrahl für optimale Qualität an Material und Dicke an.
- Intelligentes Prozessmanagement. Sensor- und Kameraüberwachung sowie KI-Unterstützung überwachen den Schneidprozess und verkürzen die Einrichtzeit.
- Unbemannter Einsatz. Automatischer Düsenwechsel und Kalibrierung erhöhen die Zuverlässigkeit der Lights-out-Produktion.
- Neue Wellenlängen. Grüne und blaue industrielle Laserquellen verbessern vor allem das Kupferschweißen und Batterieanwendungen; für das Standard-2D-Schneiden bleibt der 1-µm-Festkörperlaser die Norm.
- Mehr als flaches Blech. Neben 2D-Blech wird auch mit Fase (Bevel) geschnitten, und es gibt eine enge Verbindung mit dem Rohrlaserschneiden.
Häufig gestellte Fragen zum Laserschneiden
Was ist der Unterschied zwischen einem CO2-Laser und einem Faserlaser?
Beide sind Laserquellen für das Schneiden von Blech, unterscheiden sich aber vor allem in der Wellenlänge. Ein Festkörperlaser arbeitet um 1 µm (ein Scheibenlaser bei etwa 1.030 nm, ein Faserlaser bei etwa 1.070 nm) und ein CO2-Laser bei 10.600 nm. Die kürzere Wellenlänge des Festkörperlasers wird von Metall besser absorbiert, ist energiesparender, schneller und führt den Strahl über Glasfaser. Der Festkörperlaser (im Volksmund „Faserlaser“) ist daher inzwischen der Standard für die Blechbearbeitung.
Welche Materialien können lasergeschnitten werden?
Nahezu alle gängigen Blechmetalle: Baustahl, Edelstahl, Aluminium und, mit einem Faserlaser, auch reflektierende Metalle wie Kupfer und Messing.
Welche Blechdicke kann ein Laser schneiden?
Das hängt von Material, Laserleistung, Schneidgas und gewünschter Kantenqualität ab. Moderne Faserlaser schneiden dünnes Blech, oft um 0,5 mm, aber High-End-Maschinen gehen deutlich dicker: bis etwa 60 mm für Baustahl und Edelstahl mit Dickblechpaket, bis etwa 40 mm für Aluminium, etwa 16 mm für Kupfer und etwa 12,7 mm für Messing. Das sind maschinenabhängige Höchstwerte, keine feste Contour-Spezifikation.
Welches Schneidgas verwendet Contour beim Laserschneiden?
Contour schneidet ausschließlich mit Stickstoff, für eine saubere, oxidfreie Schnittkante, die direkt lackierbar und schweißbar ist. Mehr dazu auf der Seite Schneidgase beim Laserschneiden.
Ist ein Faserlaser besser als ein CO2-Laser?
Für das Schneiden von Blech in nahezu allen Fällen ja: Der Festkörperlaser ist schneller, energiesparender und kann reflektierende Metalle verarbeiten. Dank Strahlformung nähert sich die Schnittqualität in vielen Anwendungen der des CO2-Lasers an oder erreicht sie. CO2 behält vor allem bei Nichtmetallen und einigen spezialisierten Nischen eine Rolle.