Vorteile des Laserschneidens
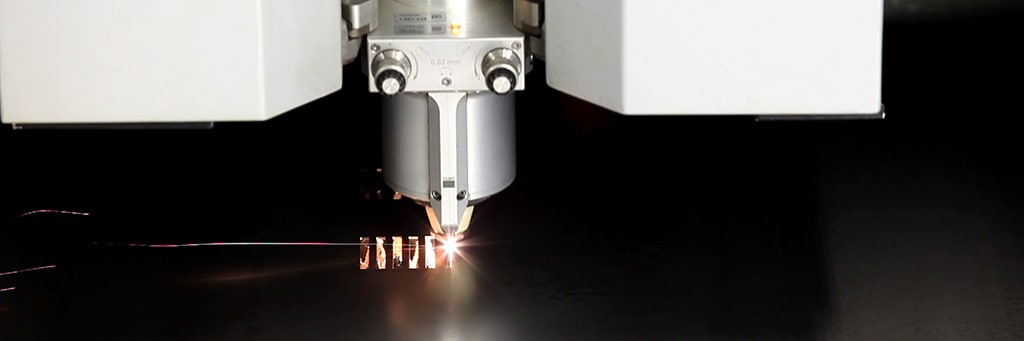
Das sind die wichtigsten Vorteile des Laserschneidens als Trennverfahren.
-
Sehr große Formfreiheit
Der Laserkopf kann mit hoher Geschwindigkeit jede gewünschte Bahn abfahren. Die herzustellenden Formen sind daher nicht auf die vorhandenen Stanzwerkzeuge beschränkt.
-
Keine Verbrennung an der Schnittkante (Oxidation)
Wird beim Laserschneiden der inerte Stickstoff als Schneidgas verwendet, ist es möglich, ohne Oxidationsverfärbung oder Verschmutzung der Schnittkante zu schneiden. Nachbearbeitung ist dadurch meistens nicht nötig.
-
Keine Stanzübergänge
Wenn Blech gestanzt wird, werden Konturen geschnitten, indem der Stanzkopf sich überlappende Stanzungen ausführt. An diesem Übergang entsteht ein sogenannter Stanzübergang: eine fühlbare und manchmal scharfe „Rippe“ am Endprodukt.
-
Geringer Wärmeeintrag
Ein Laserstrahl ist ein sehr dünnes und fokussiertes Schneidverfahren, wodurch die thermische Verformung des Materials minimal ist. Beim Erstellen des CAD-CAM-Programms, in dem die Bahn des Schneidkopfs festgelegt wird, berücksichtigen wir außerdem die optimale Wärmeverteilung in der zu schneidenden Tafel. Dadurch können wir Produkte mit sehr engen Toleranzen laserschneiden.
-
Minimaler Materialverlust
Die Breite der geschnittenen Laserfuge ist im Vergleich zum minimalen Durchmesser von Stanzwerkzeugen sehr gering. Die zu schneidenden Produkte können daher dicht nebeneinander in der Tafel positioniert werden, aus der sie geschnitten werden.
Außerdem entsteht beim Laserschneiden mit einem Flachbettlaser mit fliegender Optik kein Materialverlust, wie er bei einem Schneidtisch mit stationärem Schneidkopf und Klemmenleiste auftritt. Wenn der Laser- bzw. Stanzkopf stationär bleibt, während die Tafel bewegt wird, wird die Tafel in der Regel von Klemmen festgehalten, die die Tafel hin und her bewegen können. Dadurch kann innerhalb dieses Klemmenbereichs nicht geschnitten werden. -
Hohe Produktionsgeschwindigkeit
Ein Laserkopf kann mit hoher Geschwindigkeit ein Blechprodukt aus der Grundtafel schneiden. Bei größeren Blechdicken kann an der Stanz-Laser-Kombination außerdem ein einzelnes Stanzloch (nicht im Endprodukt selbst) verwendet werden, um die sogenannte Pierce-Zeit zu verkürzen. Die Pierce-Zeit ist die Zeit, die es dauert, den ersten Einstich in eine Tafel zu schneiden. Die gesamte Pierce-Zeit pro Produkt kann bei Tafeln mit vielen Löchern schnell ansteigen. Wenn dieses Einstechen mit hoher Leistung bei hoher Geschwindigkeit in dickeren Tafeln erfolgt, entstehen Laserspritzer (Spritzer geschmolzenen Metalls), die sich am Endprodukt festschmelzen. Eine Vorstanzung ist eine effiziente Möglichkeit, ohne Verschmutzung, Oxidation und Wärmeeintrag in die Tafel einen Start für eine Schnittlinie zu setzen.
-
Hohe Kapazität
Die Laserschneidmaschine von Contour kann außerhalb der Arbeitszeiten unbemannt produzieren. Die Maschine kann also unbemannt produzieren und schnell hoch- und herunterskaliert werden, um sich mit der Planung unseres Kunden mitzubewegen.
Die unbemannte Produktion wird möglich, indem die zu schneidenden Programme in einer Warteschlange vorbereitet werden, die Laserschneidmaschine optimal eingestellt wird und ein automatisches Beladungslager für Blechmaterial genutzt wird.
-
Laserschneiden ohne Microjoint möglich
Bei Contour können wir Produkte ohne Microjoint laserschneiden. Auch wenn es sich um kleine Produkte handelt. Ein Microjoint ist eine minimale Unterbrechung in der Schnittlinie der Außenkontur eines Produkts. Der Microjoint hält das geschnittene Teil sozusagen in der größeren Tafel fest, aus der es geschnitten wird. Beim Entnehmen wird das Produkt dann aus dem Restgitter gedrückt, gezogen oder geklopft.
Microjoints werden bei Blech eingesetzt, um zu verhindern, dass die geschnittenen Produkte beim Schneiden kippen und mit dem Schneidkopf kollidieren oder durch das Schneidbett fallen und im Schneidabfall landen. Ein Nachteil des Microjoints ist jedoch, dass er eine scharfe „Rippe“ am Endprodukt hinterlässt oder zulasten von Folgebearbeitungen oder kritischen Toleranzen geht. Dadurch ist zusätzliche Nachbearbeitung nötig, um den Microjoint zu entfernen.
Bei Contour können wir ohne Microjoints laserschneiden, weil wir ein eigenes, feinmaschigeres Schneidbett entwickelt haben und die CAD-CAM-Software klug einsetzen. Wenn die Öffnung im Schneidbett dennoch zu groß ist und ein Produkt dazwischen hindurchfallen kann, können wir mit unserer Stanz-Laser-Kombination kleine Konturen schneiden. Die Produkte können bei dieser Maschine, wenn sie freigeschnitten werden, durch eine Klappe unter dem Schneidbett fallen und in einem Sammelbehälter aufgefangen werden.